برشکاری ورق فولادی چگونه انجام میشود؟ معرفی 10 روش برتر آن
برشکاری ورق فولادی فرایند جداسازی ورق به ابعاد و شکلهای مورد نیاز برای ساخت قطعات صنعتی و سازههای فلزی است. جنس و ضخامت ورق و همچنین دقت مورد نیاز، در انتخاب روش برش نقش دارند؛ زیرا روش اجرا بر کیفیت لبه، سرعت تولید و قیمت ورق فولادی تاثیر میگذارد.
روشهای رایج برشکاری شامل لیزر، پلاسما، هواگاز و گیوتین هستند که هرکدام قابلیتها و محدودیتهای متفاوتی دارند. در این مقاله، این روشها از نظر دقت، کیفیت برش، ضخامت قابل پردازش و هزینه مقایسه میشوند تا انتخاب روش مناسب برای هر پروژه آسانتر شود.
فهرست
- برشکاری ورق فولادی چیست و چه کاربردی دارد؟
- انواع روشهای برشکاری ورق فولادی کداماند؟
- مقایسه روشهای برشکاری ورق فولادی
- بهترین روش برشکاری برای ضخامتهای مختلف ورق فولادی چیست؟
- تفاوت برشکاری ورق سیاه، گالوانیزه و استیل چیست؟
- چه عواملی بر کیفیت برش ورق فولادی تأثیر میگذارند؟
- هزینه برشکاری ورق فولادی چگونه محاسبه میشود؟
- هنگام انتخاب روش برشکاری ورق فولادی به چه نکاتی توجه کنیم؟
- جمعبندی
برشکاری ورق فولادی چیست و چه کاربردی دارد؟
در فرایند ساخت قطعات فلزی، ورق خام معمولا باید پیش از ورود به مراحل بعدی، مطابق نقشه به قطعات مشخصی تبدیل شود. برشکاری ورق فولادی این مرحله را انجام میدهد و امکان آمادهسازی لبهها برای جوشکاری، تنظیم ابعاد قطعات برای مونتاژ و تولید اجزای مورد نیاز تجهیزات صنعتی را فراهم میکند.
نوع برش به هندسه قطعه بستگی دارد. برای مثال، ساخت یک قطعه مستطیلی با لبههای مستقیم را میتوان با روش گیوتین انجام داد؛ اما تولید قطعهای با انحنا، گوشههای متعدد یا طرح پیچیده به روشی نیاز دارد که مسیر برش را مطابق نقشه اجرا کند. بنابراین، پیش از انتخاب دستگاه باید شکل نهایی قطعه و الزامات ساخت آن مشخص باشد.
روشهای برش ورق فولادی از نظر سازوکار در سه گروه قرار میگیرند:
|
دسته |
روشهای اصلی |
ویژگی |
|
حرارتی |
لیزر، پلاسما، هواگاز |
جداسازی فلز با استفاده از گرما؛ سازوکار ایجاد و خارجکردن ماده در هر روش متفاوت است. |
|
مکانیکی |
گیوتین، اره، پانچ |
جداسازی با نیروی مکانیکی، بدون ذوب حرارتی فلز |
|
سرد |
واترجت |
برش با جریان پرفشار آب، معمولاً همراه با مواد ساینده، بدون ایجاد ناحیه متاثر از حرارت |
نکته مهم این است که لیزر و پلاسما هر دو حرارتیاند، اما عملکرد یکسانی ندارند: لیزر از پرتو متمرکز برای گرمکردن و جداسازی ماده استفاده میکند؛ پلاسما نیز با قوس الکتریکی و گاز یونیزه، فلز را ذوب و از مسیر برش خارج میکند. در نقطه مقابل، واترجت بدون گرمای مستقیم، ورق را برش میدهد و برای قطعاتی که تغییرات حرارتی باید به حداقل برسد، قابل بررسی است.
انواع روشهای برشکاری ورق فولادی کداماند؟
انتخاب روش برشکاری به “جنس فولاد، ضخامت ورق، شکل قطعه و کیفیت لبه موردنیاز” بستگی دارد. برای انتخاب درست، باید مشخص شود کخ قطعه به برش مستقیم نیاز دارد یا برش منحنی و سوراخکاری، و آیا تغییرات حرارتی در آن قابلقبول است یا خیر. روشهای مختلف از نظر دقت، سرعت اجرا، هزینه و محدودیتهای فنی تفاوت دارند؛ بنابراین، مناسببودن هر روش به شرایط پروژه وابسته است.
برشکاری ورق فولادی با لیزر
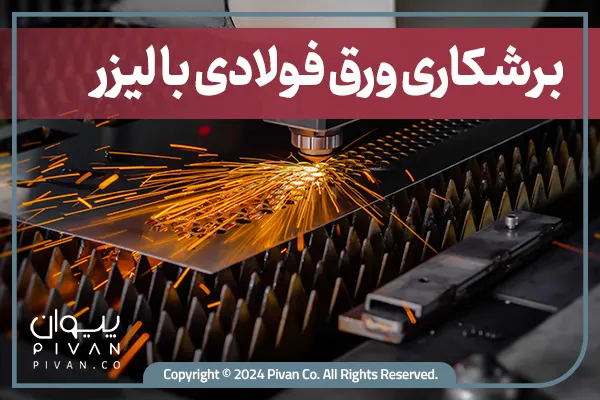
در برش لیزری، پرتو متمرکز لیزر، انرژی را به ناحیه مشخصی از ورق منتقل کرده و ماده را ذوب یا در شرایط مناسب تبخیر میکند. گاز کمکی نیز مواد مذاب را از مسیر برش خارج میکند؛ کنترل مسیر پرتو با سیستمهای CNC امکان تولید قطعاتی با جزئیات ظریف، منحنیهای دقیق و هندسه پیچیده را فراهم میکند.
این روش برای تولید قطعات صنعتی با تلرانس ابعادی محدود و تکرارپذیری بالا مناسب است. کیفیت لبه به جنس و ضخامت ورق، توان لیزر، سرعت برش، نوع گاز کمکی و تنظیمات دستگاه بستگی دارد.
- مزایا: دقت بالا، امکان اجرای طرحهای پیچیده، قابلیت اتوماسیون و تکرارپذیری مناسب در تولید سری.
- محدودیتها: هزینه تجهیزات و وابستگی ظرفیت برش به توان دستگاه، نوع فولاد و ضخامت ورق. تنظیم نامناسب پارامترها نیز باعث ایجاد پلیسه یا تغییر کیفیت لبه میشود.
برشکاری ورق فولادی با پلاسما
در برش پلاسما، قوس الکتریکی گاز را یونیزه میکند و جریان پلاسما با دمای بالا، فلز رسانای الکتریکی را ذوب میکند. گاز با سرعت زیاد، فلز مذاب را از شکاف برش بیرون میراند. این روش برای برش انواع فولاد کربنی، فولاد زنگنزن و دیگر فلزات رسانا کاربرد دارد.
روش پلاسما معمولا برای برشهای صنعتی با سرعت مناسب به کار میرود؛ مخصوصا زمانی که سرعت و توانایی برش ورقهای نسبتا ضخیم اهمیت داشته باشد.
در مقایسه با برش لیزری، برش پلاسما لبهای با زبری بیشتر ایجاد میکند و حتی امکان دارد که سطح برش نیز کاملا عمود بر سطح ورق نباشد. میزان این تفاوت به نوع دستگاه، تنظیمات و ضخامت ورق بستگی دارد.
- مزایا: سرعت مناسب در کاربردهای صنعتی، امکان برش فولادهای رسانا و قابلیت اجرای مسیرهای منحنی.
- محدودیتها: ایجاد ناحیه متاثر از حرارت، احتمال شیبدار شدن لبه و نیاز احتمالی به پرداخت پس از برش. کیفیت نهایی به نوع دستگاه، ضخامت و تنظیمات وابسته است.
برشکاری ورق فولادی با هواگاز
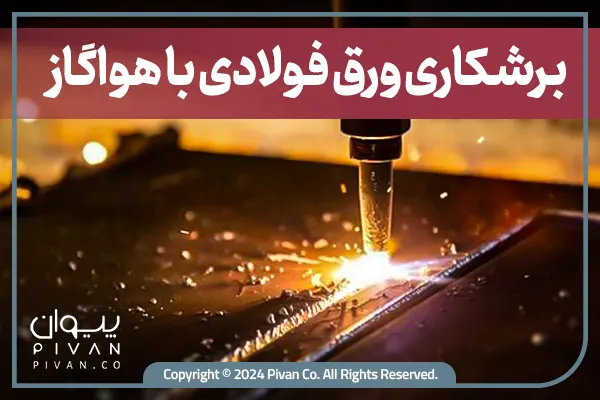
در برش هواگاز یا اکسیسوخت (Oxy-fuel)، ابتدا شعله سوخت و اکسیژن، فولاد را تا دمای اشتعال گرم میکند. سپس جریان اکسیژن خالص با آهن واکنش میدهد و اکسیدهای حاصل را از مسیر برش خارج میکند. به همین دلیل، این روش عمدتا برای فولادهای کربنی و برخی فولادهای کمآلیاژ مناسب است و روش متداولی برای برش فولاد زنگنزن محسوب نمیشود.
برش هواگاز بیشتر برای برش ورقها و صفحات فولادی ضخیم استفاده میشود؛ مخصوصا زمانی که دقت بسیار بالا لازم نیست. تجهیزات این روش معمولا سادهتر و کمهزینهتر از دستگاههای پیشرفته لیزری هستند. با این وجود، هوا گاز برای برش ورقهای نازک، سرعت و کیفیت برش کمتری دارد. همچنین، امکان دارد که حرارت زیاد هنگام برش باعث تاب برداشتن ورق شود یا لبههایی ایجاد کند که برای صاف و آمادهشدن، به پرداخت نیاز داشته باشند.
- مزایا: قابلیت برش فولاد کربنی ضخیم و امکان استفاده از تجهیزات ساده.
- محدودیتها: سرعت کمتر در برخی کاربردها، عرض برش بیشتر و احتمال ایجاد تغییرات حرارتی و افت دقت نسبت به روشهای دقیقتر.
برشکاری ورق فولادی با گیوتین
گیوتین با حرکت دو تیغه نسبت به یکدیگر، ورق را در امتداد یک خط مستقیم برش میدهد. در این روش اپراتور با تنظیم محل ورق و خط برش، قطعاتی با عرض مشخص یا شکلهای مستطیلی تولید میکند. چون جداسازی با نیروی مکانیکی انجام میشود، لبه برش بصورت مستقیم در معرض فرایند حرارتی قرار نمیگیرد.
این روش برای برش مستقیم و تکراری ورق مناسب است؛ به خصوص زمانی که نیازی به تولید منحنی یا جزئیات داخلی نیست. سرعت بالای اجرای برشهای ساده و نبود هزینه مصرف گاز یا ابزار برشی حرارتی از مزیتهای آن است. بااینحال، فاصله تیغهها، وضعیت تیغه و ضخامت ورق بر کیفیت لبه اثر میگذارند و ممکن است پلیسه یا تغییر شکل موضعی ایجاد شود.
- مزایا: سرعت مناسب در برشهای مستقیم، تکرارپذیری خوب و نبود ناحیه متاثر از حرارت.
- محدودیتها: ناتوانی در اجرای مستقیم طرحهای منحنی و پیچیده و احتمال ایجاد پلیسه یا تغییر شکل در لبه.
برشکاری ورق فولادی با واترجت
در برش واتر جت ساینده، آب با فشار بالا از نازل باریکی عبور کرده و ذرات ساینده را با سرعت زیاد به سطح ورق میکوبد. برخورد این ذرات باعث فرسایش و جداسازی ماده در امتداد مسیر تعیین شده میشود. از آنجا که این روش به ذوب فلز وابسته نیست، ناحیه متاثر از حرارت ناشی از برش ایجاد نمیکند.
واترجت برای برش شکلهای پیچیده و مسیرهای منحنی کاربرد دارد. البته سرعت برش آن به جنس و ضخامت ورق و دقت مورد نیاز بستگی دارد و هزینه مواد ساینده و مصرفی دستگاه نیز باید در نظر گرفته شود.
- مزایا: نبود ناحیه متاثر از حرارت و امکان برش مواد و شکلهای متنوع.
- محدودیتها: هزینه مواد ساینده و نگهداری تجهیزات و کاهش سرعت در شرایطی که کیفیت بالای لبه یا برش قطعات ضخیم موردنیاز است.
برشکاری ورق فولادی با اره
روش ارهکاری با حرکت تیغه و دندانههای آن، فولاد را بهتدریج برش میدهد. نوع اره و تیغه مناسب به ضخامت ورق و جنس فولاد بستگی دارد. اره نواری و ارههای مکانیکی برای برش مستقیم ورقها، نوارهای فولادی و قطعات در طول مشخص کاربرد دارند.
این روش برای برش مستقیم و آمادهسازی قطعات مناسب است، اما برای اجرای شکلهای ظریف و پیچیده، انعطافپذیری کمتری نسبت به برش لیزری دارد.
برخلاف گیوتین که ورق را با فشار دو تیغه برش میدهد، اره با حرکت دندانههای تیغه و جدا کردن برادههای ریز فولاد، قطعه را برش میدهد. این فرایند در اثر اصطکاک تیغه با فولاد، حرارت موضعی ایجاد میکند.
- مزایا: مناسب برای برش طولی و آمادهسازی قطعات، با امکان انتخاب تیغه متناسب با ماده.
- محدودیتها: نیاز به زمان برش و تعویض یا نگهداری تیغه؛ کیفیت و دقت نیز به نوع اره، تیغه و شرایط اجرا بستگی دارد.
برشکاری ورق فولادی با پانچ
در پانچکاری، سنبه با فشار به ورق برخورد میکند و با کمک ماتریس(قالب برش) بخشی از ورق را جدا میکند تا سوراخ، شیار یا شکل موردنظر ایجاد شود. این روش برای تولید تعداد زیادی سوراخ یا طرح تکراری مناسب است. در دستگاههای پانچ CNC، محل سوراخها و ترتیب عملیات بهصورت خودکار کنترل میشود.
پانچکاری برای تولید انبوه قطعات با طرحهای تکراری مناسب است؛ اما شکلهای خاص به ابزار برش اختصاصی نیاز دارند که این هزینه تولید را افزایش میدهد. همچنین، احتمال دارد که لبه سوراخها پس از برش پلیسه داشته باشند و به پرداخت نیاز پیدا کنند.
- مزایا: سرعت مناسب در تولید تکراری، ایجاد سوراخ و شیار با ابزار مناسب و نبود ناحیه متاثر از حرارت.
- محدودیتها: هزینه ساخت یا تهیه ابزار اختصاصی، محدودیت هندسه و وابستگی کیفیت به وضعیت ابزار و تنظیمات دستگاه.
برای آشنایی با ساختار و کاربرد این محصول، به مقاله ورق پانچ چیست مراجعه کنید.
برشکاری ورق فولادی با سنگ فرز
سنگ فرز با چرخش صفحه برش ساینده، برای جداسازی موضعی فلز استفاده میشود. این ابزار بیشتر در تعمیرات، اصلاح ابعاد، برشهای محدود و عملیات کارگاهی کاربرد دارد؛ مخصوصا زمانی که دسترسی به دستگاه برش صنعتی وجود ندارد یا قطعه نیاز به اصلاح جزئی دارد.
در مقایسه با دستگاههای CNC، کنترل مسیر و تکرار دقیق ابعاد با سنگ فرز دشوارتر است. اصطکاک صفحه با فلز نیز گرما و جرقه ایجاد میکند؛ بنابراین باید اثر حرارتی موضعی را در نظر گرفت.
- مزایا: دسترسی آسان، قابلیت حمل و مناسببودن برای اصلاحات محدود.
- محدودیتها: دقت و تکرارپذیری کمتر در برشهای سری، ایجاد جرقه و احتمال پلیسه یا ناهمواری لبه.
نکات ایمنی: از صفحه برش سالم و متناسب با دستگاه استفاده کنید، محافظ دستگاه را برندارید، عینک ایمنی و محافظ صورت بزنید و قطعه را محکم مهار کنید. صفحه برش را تحت فشار جانبی قرار ندهید و پیش از تعویض آن، دستگاه را از برق جدا کنید.
مقایسه روشهای برشکاری ورق فولادی
برای انتخاب روش مناسب، باید علاوه بر نوع برش، کیفیت لبه و نیاز به پرداخت پس از برش را هم در نظر گرفت. جدول زیر روشهای مختلف برشکاری را از نظر کاربرد و محدودیتهای فنی مقایسه میکند.
توجه داشته باشید این مقایسه نسبی است و دقت، کیفیت لبه و سرعت برش در هر روش، بسته به نوع دستگاه، جنس و ضخامت ورق و تنظیمات برش متفاوت است.
|
روش |
دقت نسبی |
اجرای طرح پیچیده |
اثر حرارتی |
کاربرد شاخص |
|
لیزر |
بالا |
مناسب |
دارد؛ معمولاً محدودتر از هواگاز |
قطعات دقیق و دارای جزئیات ظریف |
|
پلاسما |
وابسته به تجهیزات؛ معمولاً کمتر از لیزر دقیق |
مناسب |
دارد |
برش صنعتی فلزات رسانا |
|
هواگاز |
وابسته به ضخامت و تجهیزات |
امکانپذیر، با محدودیت دقت |
دارد؛ معمولاً گستردهتر |
فولاد کربنی ضخیم |
|
گیوتین |
مناسب برای برش مستقیم |
نامناسب |
ندارد |
برش ورق به نوار و قطعات مستطیلی |
|
واترجت |
بالا، وابسته به تنظیمات |
مناسب |
ندارد |
قطعات حساس به حرارت |
|
اره |
وابسته به دستگاه و تیغه |
محدود |
حرارت موضعی ناشی از اصطکاک |
برش مستقیم و آمادهسازی قطعات |
|
پانچ |
بالا با ابزار مناسب |
وابسته به ابزار و توالی پانچ |
ندارد |
سوراخکاری و تولید تکراری |
از جدول می توان نتایج زیر استخراج کرد:
- برای قطعات دقیق و طرحهای ظریف: لیزر معمولاً انتخاب مناسبی است؛ زیرا عرض برش کم و قابلیت کنترل دقیق مسیر را فراهم میکند. اگر قطعه به تغییرات حرارتی حساس باشد، واترجت نیز ارزش بررسی دارد.
- برای برش مستقیم ورق: گیوتین راهکار ساده و سریعی است؛ مخصوصا زمانی که قطعات مستطیلی یا نوارهای هماندازه تولید میشوند.
- برای فولاد کربنی ضخیم: هواگاز و پلاسما، بسته به ضخامت، کیفیت لبه موردنیاز و توان تجهیزات، قابل بررسیاند. هواگاز برای ضخامتهای زیاد کاربرد دارد، اما حرارت بیشتری به قطعه وارد میکند.
- برای سوراخها و شیارهای تکراری: پانچ سرعت تولید را افزایش دهد، بهخصوص اگر ابزار مناسب از قبل موجود باشد.
- برای قطعات حساس به حرارت: واترجت مزیت مشخصی دارد؛ زیرا برخلاف روشهای حرارتی، ناحیه متاثر از حرارت ایجاد نمیکند.
در مقایسه هزینه این روشها باید گفت که هیچ روش برشی در همه شرایط ارزانتر نیست. هزینه نهایی به عواملی مانند زمان برش، مصرف گاز یا مواد ساینده، تعداد قطعات و نیاز به پرداخت لبهها پس از برش بستگی دارد. هزینه خرید و راهاندازی تجهیزات نیز در انتخاب روش برشکاری ورق فولادی موثر است. بنابراین، برای مقایسه دقیق هزینهها باید یک قطعه مشخص را با در نظر گرفتن جنس و ضخامت ورق، تعداد سفارش و کیفیت نهایی موردنیاز بررسی کرد.
بهترین روش برشکاری برای ضخامتهای مختلف ورق فولادی چیست؟
ضخامت ورق یکی از معیارهای انتخاب روش برش است، اما باید دقت موردنیاز، کیفیت لبه، جنس فولاد و هزینه اجرا را هم در نظر گرفت. طبق راهنمای فنی شرکت فولادسازی SSAB، با تغییر ضخامت ورق، روشهای مناسب برش نیز تغییر میکنند.
برشکاری ورق فولادی نازک
برای ورقهای نازک، برش لیزری گزینه مناسبی است؛ زیرا جزئیات ظریف را با دقت بالا برش میدهد و در آن ناحیهای از فولاد که تحت تاثیر حرارت قرار میگیرد، محدود است. بطور کلی ضخامت حدود ۰٫۵ تا ۱۰ میلیمتر در محدوده کاربردی برش لیزری فولاد قرار دارد؛ اما باید توجه داشت که ضخامت قابل برش به مشخصات دستگاه و نوع فولاد بستگی دارد.
اگر قطعه فقط به برش مستقیم نیاز داشته باشد، میتوان از گیوتین استفاده کرد. برای تولید قطعاتی با سوراخها یا شیارهای تکراری نیز پانچکاری گزینه مناسبی است.
برای جلوگیری از تغییر شکل ورق هنگام برش، باید روشی متناسب با ضخامت ورق و ابعاد قطعه انتخاب شود و تنظیمات دستگاه نیز بهدرستی انجام گیرد.
برشکاری ورق فولادی با ضخامت متوسط
در این گروه، لیزر و پلاسما هر دو قابلبررسیاند: لیزر زمانی مزیت دارد که دقت ابعادی، جزئیات ظریف و کیفیت لبه اهمیت بیشتری داشته باشند. برش پلاسما نیز سرعت بالایی دارد و برای پروژههایی مناسب است که هزینه اجرا و سرعت تولید در آنها اهمیت دارد و کیفیت لبه برش در حد قابلقبول کافی است.
نکته مهم این است که محدوده «ضخامت متوسط» ثابت نیست و باید با مشخصات دستگاه و جدول برش سازنده تطبیق داده شود. به طور کلی لیزر معمولاً برای ورقهای نازکتر و قطعات دقیق مناسبتر بوده، اما پلاسما برای مواد ضخیمتر گزینه اقتصادیتری است.
در مجموع، انتخاب نهایی باید بر اساس کیفیت مورد انتظار انجام شود: اگر لبه به پرداخت کمی نیاز داشته باشد و تلرانس محدود باشد، هزینه بیشتر لیزر توجیهپذیر خواهد بود؛ اما برای برشهای صنعتی که دقت بسیار ظریف اولویت ندارد، پلاسما نیز پاسخگو است.
برشکاری ورق فولادی ضخیم
برای برش ورقهای ضخیم، پلاسما، هواگاز و واترجت گزینههای قابلبررسی هستند. پلاسما سرعت برش بالایی دارد و برای فولادهای کربنی و زنگنزن استفاده میشود. هواگاز بیشتر برای فولادهای کربنی ضخیم کاربرد دارد، اما حرارت زیاد آن باعث افت دقت ابعادی و کاهش کیفیت لبه میگردد. در مقابل، واترجت بدون ایجاد حرارت مستقیم، ورق را برش میدهد و زمانی مناسب است که جلوگیری از تغییرات ناشی از گرما اهمیت داشته باشد.
|
ضخامت ورق |
روشهای قابلبررسی |
معیار انتخاب |
محدودیت احتمالی |
|
کمتر از ۲ میلیمتر |
لیزر؛ گیوتین برای برش مستقیم؛ پانچ برای الگوهای تکراری |
دقت، جلوگیری از تغییر شکل و تیراژ |
تنظیم نامناسب میتواند باعث تغییر شکل یا افت کیفیت لبه شود. |
|
۲ تا ۱۰ میلیمتر |
لیزر، پلاسما، واترجت؛ گیوتین یا پانچ برای کاربردهای متناسب |
کیفیت لبه، سرعت و هزینه |
قابلیت برش و کیفیت نهایی به تجهیزات و جنس ورق وابسته است. |
|
۱۰ تا ۳۰ میلیمتر |
لیزر، پلاسما، هواگاز و واترجت |
توان دستگاه، تلرانس ابعادی و هزینه اجرا |
همه دستگاهها توان یا کيفيت یکسانی در این بازه ندارند. |
|
بیشتر از ۳۰ تا ۵۰ میلیمتر |
پلاسما، هواگاز و واترجت؛ لیزر در تجهیزات دارای ظرفیت کافی |
جنس فولاد، سرعت تولید و کیفیت لبه |
ظرفیت سوراخکاری اولیه، کیفیت لبه و سرعت می تواند محدود کننده باشد. |
|
بیشتر از ۵۰ میلیمتر |
هواگاز و واترجت؛ پلاسما در تجهیزات مناسب |
ظرفیت واقعی دستگاه و الزامات قطعه |
سرعت، هزینه، تغییرات حرارتی و محدودیت تجهیزات باید بررسی شوند. |
توجه داشته باشید این بازهها برای انتخاب اولیهاند. محدوده ضخامت قابلبرش در هر روش، بسته به نوع و مشخصات دستگاه متفاوت است.
در نهایت انتخاب روش برش به ضخامت و جنس ورق، شکل قطعه، کیفیت لبه موردنیاز و هزینه اجرا بستگی دارد. پیش از سفارش، باید بررسی کرد که دستگاه موردنظر توانایی برش آن نوع فولاد و ضخامت را با کیفیت موردنیاز دارد؛ زیرا توانایی دستگاه در برش از لبه ورق لزوماً به معنی امکان ایجاد سوراخ یا دستیابی به همان کیفیت در تمام شرایط نیست.
تفاوت برشکاری ورق سیاه، گالوانیزه و استیل چیست؟
تفاوت روش برش این سه نوع ورق به جنس و ویژگیهای آنها بستگی دارد. در ورق سیاه، ضخامت و گرید فولاد در انتخاب روش برش اهمیت دارند. در ورق گالوانیزه، باید از آسیبدیدن پوشش روی تا حد امکان جلوگیری کرد و در ورق استیل، کیفیت سطح و حفظ مقاومت به خوردگی اهمیت دارد.
برشکاری ورق سیاه
برای برش ورق سیاه که معمولا از فولاد کربنی ساخته شده، از روشهایی مانند لیزر، پلاسما، هواگاز، گیوتین و اره استفاده میشود. انتخاب روش مناسب برای این ورق به “ضخامت و گرید فولاد، شکل قطعه و دقت مورد نیاز” بستگی دارد.
- لیزر: برای برش قطعاتی با جزئیات ظریف و لبههای دقیق مناسب است. حداکثر ضخامت قابلبرش به توان و مشخصات دستگاه بستگی دارد.
- پلاسما: برای برش فولادهای رسانا کاربرد دارد. سرعت برش و کیفیت لبه موردنیاز از عوامل مهم در انتخاب این روش هستند.
- هواگاز: برای برش ورقهای ضخیم فولاد کربنی کاربرد دارد؛ اما حرارت زیاد آن بر کیفیت لبه و دقت ابعادی اثر میگذارد.
- گیوتین و اره: برای برش مستقیم ورق و آمادهسازی قطعات در ابعاد مشخص مناسباند. انتخاب آنها به ضخامت ورق و ظرفیت دستگاه بستگی دارد.
برای انتخاب روش مناسب، گرید فولاد نیز باید در نظر گرفته شود؛ زیرا خواص مکانیکی فولاد و الزامات قطعه نهایی بر روش و شرایط برش اثر میگذارند. در نتیجه، هیچ یک از این روشها برای تمام ضخامتها و گریدهای فولاد کربنی بهترین انتخاب نیستند.
برشکاری ورق گالوانیزه
در برش ورق گالوانیزه، علاوه بر جنس و ضخامت فولاد، باید به پوشش روی نیز توجه کرد؛ زیرا این پوشش از فولاد در برابر خوردگی محافظت میکند. انتخاب روش برش و بررسی وضعیت پوشش پس از برش، در حفظ این ویژگی اهمیت دارد.
- برش مکانیکی: روشهایی مانند گیوتین، بدون ایجاد حرارت، ورق را برش میدهند. البته باید لبه برش بررسی شود و در صورت آسیب دیدن پوشش، آن را ترمیم کرد.
- برش لیزری یا پلاسما: این روشها برای برش شکلهای پیچیده مناسباند، اما حرارت میتواند پوشش روی را در نزدیکی لبه آسیب بزند. همچنین، احتمال تولید دود و ذرات اکسید روی وجود دارد؛ بنابراین، استفاده از مکش موضعی و رعایت الزامات ایمنی ضروری است.
نکته مهم این است که پس از برش، لبهها و نواحی آسیبدیده باید بررسی شوند. در صورت نیاز، پوشش با روشی سازگار با سامانه گالوانیزه ترمیم میشود.
برشکاری ورق استیل
در برش ورق استیل، باید علاوه بر دقت برش، به حفظ مقاومت ورق در برابر خوردگی نیز توجه کرد. کروم موجود در فولاد زنگنزن، لایهای محافظ روی سطح ایجاد میکند که به جلوگیری از زنگزدگی کمک میکند. اما حرارت برش یا آلودگی سطح با ذرات فولاد کربنی این ویژگی را تحت تاثیر قرار میدهد.
- لیزر: برای برش دقیق و اجرای طرحهای پیچیده مناسب است. نوع گاز کمکی و تنظیمات دستگاه باید با گرید و ضخامت ورق مناسب باشد.
- پلاسما: برای برش سریع ورقهای استیل، از جمله ورقهای ضخیمتر، کاربرد دارد؛ اما امکان دارد که حرارت باعث اکسید شدن لبه شود. بسته به وضعیت لبه و کاربرد قطعه، پاکسازی یا پرداخت سطح پس از برش لازم است.
- واترجت: با استفاده از آب پرفشار و معمولاً مواد ساینده، ورق را بدون ایجاد ناحیه متاثر از حرارت برش میدهد. این روش زمانی مناسب است که تغییرات ناشی از حرارت باید به حداقل برسد.
پس از برش، باید وضعیت لبه و سطح ورق بررسی شود. در صورت ایجاد اکسید یا آسیب به سطح، انجام پاکسازی و عملیات تکمیلی متناسب با گرید استیل لازم است. همچنین، هنگام برش و پرداخت باید از تماس سطح استیل با ابزار یا ذرات باقیمانده از فولاد کربنی جلوگیری کرد؛ زیرا این آلودگی احتمال ایجاد لکههای زنگزدگی را افزایش میدهد.
|
مشخصه ورق |
تأثیر بر انتخاب روش برش |
|
پوشش روی در ورق گالوانیزه |
احتمال آسیب به پوشش و نیاز به ترمیم لبه |
|
ترکیب آلیاژی استیل |
تعیین شرایط برش و الزامات حفظ مقاومت به خوردگی |
|
ضخامت ورق |
محدود کردن گزینهها بر اساس ظرفیت دستگاه |
|
کیفیت مورد نیاز لبه |
تعیین میزان دقت و نیاز به پرداخت یا پاکسازی پس از برش |
چه عواملی بر کیفیت برش ورق فولادی تأثیر میگذارند؟
کیفیت برش ورق فولادی به سازگاری روش برش با مشخصات ورق، تنظیمات دستگاه و دقت ابعادی مدنظر بستگی دارد. نتیجه مطلوب زمانی به دست میآید که لبه قطعه مطابق نقشه باشد و عیبهایی مانند پلیسه، زبری یا تغییرشکل از محدوده مجاز فراتر نروند.
جنس و ضخامت ورق
ضخامت ورق و نوع فولاد، روش و شرایط برش را تعیین میکنند. مثلا؛ ورقهای ضخیمتر معمولا به توان بالاتر یا سرعت برش کمتری نیاز دارند. از طرف دیگر، فولاد کربنی، استیل و فولادهای آلیاژی رفتار یکسانی هنگام برش ندارند و هر کدام به تنظیمات متناسب با ویژگیهای خود نیاز دارند. انتخاب نادرست تنظیمات، لبههای زبر، پلیسهدار یا برش ناقص به جا میگذارد.
تنظیمات دستگاه برش
برای رسیدن به برشی تمیز و دقیق، باید تنظیمات دستگاه با جنس و ضخامت ورق هماهنگ باشد.
- در برش لیزری، توان دستگاه، سرعت برش، محل تمرکز پرتو و نوع گاز کمکی اهمیت دارند.
- در برش پلاسما، جریان برق، سرعت حرکت و فاصله مشعل از ورق باید درست تنظیم شوند.
- در روش هواگاز، نسبت و فشار گازها و زمان گرمکردن اولیه ورق اهمیت دارد.
- در واترجت نیز فشار آب، مقدار ماده ساینده و سرعت حرکت نازل بر کیفیت لبه برش اثر میگذارند.
- در گیوتین و پانچ، تیزی تیغه یا وضعیت قالب و فاصله تیغهها باید متناسب با ضخامت ورق باشد تا لبهها کمتر دچار پلیسه و تغییر شکل شوند.
در همه این روشها، تنها با بالا بردن توان یا فشار برش بهتری ایجاد نمیشود. نتیجه مطلوب زمانی به دست میآید که همه تنظیمات متناسب با نوع ورق و دستورالعمل سازنده دستگاه انتخاب شوند.
کیفیت لبه برش
لبه قطعه را باید از نظر چند شاخص بررسی کرد:
- پلیسه: زوائد باقیمانده در لبه که به پرداخت اضافی نیاز دارند.
- زبری سطح: ناهمواریهای سطح برش که بر ظاهر قطعه یا کیفیت اتصال آن اثر میگذارند.
- شیب لبه: انحراف سطح برش از حالت عمود بر سطح ورق؛ این مورد در قطعاتی که باید دقیق کنار هم قرار بگیرند اهمیت دارد.
- دقت ابعادی: میزان انطباق اندازه و شکل قطعه با نقشه فنی.
در هر روش برش، باید کیفیت لبه را متناسب با نوع برش بررسی کرد. در برش لیزری و پلاسما، میزان پلیسه، سرباره و صافبودن لبه اهمیت دارد. در برشکاری ورق فولادی به روش واترجت، زبری و شیب سطح برش بررسی میشود و در روش گیوتین، صافبودن خط برش و دقت ابعاد قطعه اهمیت بیشتری دارد. در نهایت، کیفیت برش زمانی قابلقبول است که قطعه از نظر اندازه، شکل و وضعیت لبه با نقشه فنی و نیاز کاربردی آن مطابقت داشته باشد.
تغییر شکل و ناحیه متاثر از حرارت
هنگام برش حرارتی، گرما فقط به خط برش محدود نمیشود، بلکه بخشی از فلز اطراف آن را نیز تحت تأثیر قرار میدهد. به این بخش ناحیه متاثر از حرارت (HAZ) میگویند. این قسمت ذوب نمیشود، اما گرما ساختار داخلی و خواص فولاد را تغییر میدهد. در این شرایط، بسته به نوع فولاد و میزان حرارت، لبه برش سختتر شده یا چقرمگی و قابلیت جوشکاری آن تغییر میکند.
همچنین گرمای نامتوازن میتواند ورق را از حالت صاف خارج کند و باعث تاب برداشتن آن شود؛ این مشکل در ورقهای بزرگ، باریک یا دارای برشهای متعدد اهمیت بیشتری دارد. برای کاهش این اثرات باید موارد زیر را انجام داد:
- توان، سرعت و سایر پارامترهای دستگاه را مطابق جنس و ضخامت ورق تنظیم کرد.
- مسیر برش را طوری تنظیم کرد که گرما در یک ناحیه متمرکز نشود.
- در صورت تناسب با نیاز قطعه، روش کمحرارتتر یا روش غیر حرارتی مانند واترجت را انتخاب کرد. البته باید توجه داشت که در صورت انتخاب روش غیر حرارتی نیز عوامل ضخامت ورق، نحوه مهار قطعه و نیروهای وارد شده هنگام برش همچنان بر پایداری و شکل نهایی ورق فولادی اثر دارند.
- برای فولادهایی که به کنترل سختی لبه حساساند، دستورالعمل برش و الزامات عملیات حرارتی سازنده را رعایت کرد.
هزینه برشکاری ورق فولادی چگونه محاسبه میشود؟
هزینه برشکاری ورق فولادی به روش اجرا، مشخصات ورق و حجم سفارش بستگی دارد. در برآورد قیمت، معمولا اجرت برش به صورت جداگانه از هزینه خرید ورق فولادی محاسبه میشود؛ بنابراین، هنگام دریافت پیشفاکتور باید مشخص باشد که مبلغ اعلامشده فقط برای برش است یا بهای ماده اولیه را نیز شامل میشود.
عوامل اصلی موثر بر هزینه عبارتاند از:
- نوع دستگاه و روش برش: هزینه کار با لیزر، پلاسما، واترجت یا گیوتین به به سرعت انجام کار، هزینه برق و مواد مصرفی، استهلاک دستگاه و زمان مورد نیاز برای برش بستگی دارد.
- جنس و ضخامت ورق: مشخصات ماده میتواند سرعت برش، مصرف انرژی و گاز یا ساینده و زمان اجرای کار را تغییر دهد.
- طول مسیر برش: هر چه مجموع طول خطوط برش بیشتر باشد، معمولا زمان اجرای برشکاری ورق فولادی نیز افزایش مییابد.
- تعداد قطعات و تیراژ: تعداد قطعات بر زمان تولید اثر میگذارد؛ در سفارشهای پرتعداد، هزینه آمادهسازی میان قطعات بیشتری تقسیم میشود.
- پیچیدگی طرح: برشهای متعدد، سوراخها و جزئیات ظریف، زمان اجرا و آمادهسازی فایل را افزایش میدهند.
- زمان آمادهسازی دستگاه: تنظیم تجهیزات، آمادهسازی برنامه برش و انجام برش آزمایشی معمولا هزینه جداگانه دارد.
- عملیات تکمیلی: خدماتی مانند پلیسهگیری، پرداخت لبه و کنترل ابعاد، در صورت نیاز، به مبلغ نهایی اضافه میشوند.
روش اعلام اجرت برش: کارگاهها اجرت برش را با واحدهای متفاوتی اعلام میکنند؛ برای مثال، نرخ هر متر برش، هزینه برش بهازای هر قطعه یا هزینه کارکرد دستگاه بر اساس زمان. به همین دلیل، مقایسه قیمت دو کارگاه زمانی دقیق است که مبنای محاسبه و خدمات لحاظشده در هر پیشنهاد یکسان باشد.
بنابراین برای مقایسه پیشنهادها، مشخص کنید که هزینه ورق، اجرت برش و خدمات تکمیلی هر کدام در پیشفاکتور چگونه محاسبه شدهاند. اگر ورق را جداگانه تهیه میکنید، قیمت روز آن را از صفحه قیمت ورق سیاه بررسی کنید.
هنگام انتخاب روش برشکاری ورق فولادی به چه نکاتی توجه کنیم؟
برای انتخاب روش برش، ابتدا نیاز اصلی پروژه را مشخص کنید؛ سپس گزینهای را انتخاب کنید که با شکل قطعه و الزامات تولید سازگار باشد:
|
نیاز پروژه |
روش قابل بررسی |
دلیل انتخاب |
|
برش مستقیم تعداد زیادی ورق |
گیوتین |
اجرای سریع برشهای مستقیم و تکراری |
|
ساخت قطعات با طرح پیچیده و تلرانس دقیق |
لیزر |
امکان اجرای مسیرهای پیچیده با دقت بالا |
|
برش صنعتی ورقهای ضخیمتر، در محدوده ظرفیت دستگاه |
پلاسما |
سرعت مناسب برای برش فلزات رسانا |
|
برش فولاد کربنی ضخیم |
هواگاز |
قابلیت برش ضخامتهای زیاد در شرایط مناسب |
|
محدودیت در تغییرات حرارتی قطعه |
واترجت |
برش بدون ایجاد ناحیه متأثر از حرارت |
|
تولید تعداد زیادی سوراخ یا شکل تکراری |
پانچ |
سرعت و تکرارپذیری در تولید قطعات مشابه |
توجه داشته باشید که این جدول برای انتخاب و تصمیم گیری اولیه است؛ تصمیم نهایی باید با توجه به جنس و ضخامت ورق، تلرانس ابعادی مجاز، تیراژ سفارش و هزینه کل اجرا گرفته شود. همچنین اگر قطعه به پرداخت لبه یا عملیات تکمیلی نیاز داشته باشد، این هزینه و زمان را نیز در مقایسه روشها لحاظ کنید.
جمعبندی
انتخاب روش برشکاری ورق فولادی به ضخامت و جنس ورق، شکل قطعه و دقت مدنظر بستگی دارد. برش لیزری برای ساخت قطعات دقیق و طرحهای پیچیده مناسب است و گیوتین برای برش مستقیم ورق کاربرد دارد. پلاسما و هواگاز بیشتر برای برش فولاد در کاربردهای صنعتی، بهویژه ورقهای ضخیم، استفاده میشوند. واترجت نیز زمانی گزینه مناسبی است که جلوگیری از تغییر خواص فولاد بر اثر گرما اهمیت داشته باشد. در نهایت، باید توانایی دستگاه، کیفیت لبه برش و هزینه اجرا را با نیاز پروژه سنجید.