کوتینگ ورق گالوانیزه چیست؟
کوتینگ ورق گالوانیزه به مقدار پوشش روی گفته میشود که روی سطح فولاد قرار میگیرد و از آن در برابر زنگزدگی و خوردگی محافظت میکند. میزان این پوشش معمولاً با واحد گرم بر مترمربع (g/m²) مشخص میشود؛ به همین دلیل اعدادی مثل Z100، Z180 و Z275 به مقدار جرم پوشش روی اشاره دارند، نه مستقیماً ضخامت آن برحسب میکرون. هنگام بررسی مشخصات فنی و قیمت ورق گالوانیزه، توجه به کوتینگ اهمیت دارد؛ زیرا ورقهایی با میزان پوشش روی متفاوت، مقاومت و کاربرد یکسانی ندارند. بنابراین برای انتخاب ورق مناسب، علاوه بر قیمت باید میزان کوتینگ را نیز متناسب با شرایط محیطی و نوع مصرف بررسی کرد.
فهرست
- کاربرد استفاده از کوتینگ ورق گالوانیزه
- ترکیبات شیمیایی کوتینگ ورق گالوانیزه و لایههای بینفلزی
- انواع روشهای کوتینگ ورق گالوانیزه و مراحل تولید
- کویل کوتینگ چیست و خط تولید آن چگونه کار میکند؟
- تنوع ظاهری و انواع گل (اسپنگل) در کوتینگ گالوانیزه گرم
- انواع پوشش گالوانیزه از نظر کیفیت و ضخامت دو طرف ورق
- نحوه محاسبه و روشهای اندازهگیری میزان کوتینگ
- جدول استاندارد کوتینگ ورق گالوانیزه
- مقایسه میزان کوتینگ برندهای برتر ورق گالوانیزه در بازار ایران و جهان
- تاثیر ضخامت کوتینگ بر کیفیت، طول عمر و قیمت نهایی ورق
- جمعبندی مقاله کوتینگ ورق گالوانیزه
کاربرد استفاده از کوتینگ ورق گالوانیزه
وقتی فولاد در معرض رطوبت، هوا و مواد خورنده قرار میگیرد، بهمرور دچار زنگزدگی میشود. اما با کوتینگ ورق میتوان تا حد زیادی جلوی این اتفاق را گرفت. در واقع فرایند کوتینگ ورق گالوانیزه شامل قرار دادن لایهای از روی بر سطح فولاد است. این پوشش علاوه بر ایجاد یک سد محافظ، در صورت آسیبدیدن سطح نیز تا حدی از فولاد زیرین محافظت میکند. اگر خواهان اطلاعات بیشتری در خصوص این ورق هستید، توصیه میکنیم تا مطلب ورق گالوانیزه چیست را بخوانید.
اجرای کوتینگ باعث میشود تا ورق در محیطهای مرطوب و خورنده دوام بیشتری داشته باشد و دیرتر دچار افت کیفیت شود. میزان پوشش موردنیاز هم به محل و نوع استفاده بستگی دارد؛ برای همین ورقی که در فضای داخلی استفاده میشود، لزوماً به اندازه ورقی که در محیط مرطوب، صنعتی یا ساحلی قرار میگیرد، کوتینگ نیاز ندارد.
ترکیبات شیمیایی کوتینگ ورق گالوانیزه و لایههای بینفلزی
در گالوانیزه گرم، پوشش ایجاد شده صرفاً یک لایه روی خالص نیست. تماس فولاد با روی مذاب باعث واکنش متالورژیکی میان آهن و روی میشود و در حالت کلاسیک، چند فاز بینفلزی از سطح فولاد به سمت بیرون شکل میگیرند:
- لایه گاما (Gamma – Γ): نزدیکترین فاز بینفلزی به فولاد پایه است و در میان لایههای آهن–روی، درصد آهن بیشتری دارد.
- لایه دلتا (Delta – δ): پس از گاما قرار میگیرد و نسبت به آن مقدار روی بیشتری دارد.
- لایه زتا (Zeta – ζ): در بخش بیرونیتر پوشش تشکیل میشود و روی آن بیشتر و آهن آن کمتر از لایههای داخلی است.
- لایه اتا (Eta – η): خارجیترین بخش پوشش است و عمدتاً از روی تشکیل میشود.
به این ترتیب، هرچه از سطح فولاد به سمت بیرون حرکت کنیم، بهطور کلی مقدار آهن کاهش و سهم روی افزایش پیدا میکند. این لایهها حاصل واکنش و نفوذ متقابل آهن و روی هستند و به همین دلیل پوشش گالوانیزه گرم پیوند متالورژیکی محکمی با فولاد پایه دارد.
در خطوط پیوسته تولید ورق گالوانیزه، معمولاً مقدار کمی آلومینیوم نیز به حمام روی افزوده میشود. این عنصر میتواند در مرز فولاد و روی، یک لایه بسیار نازک از ترکیبات آهن–آلومینیوم مانند Fe₂Al₅ ایجاد کند که رشد سریع فازهای آهن–روی را کنترل میکند.
انواع روشهای کوتینگ ورق گالوانیزه و مراحل تولید
روش ایجاد پوشش روی، یکی از عوامل تعیینکننده در مشخصات نهایی ورق گالوانیزه است. در صنعت، گالوانیزه گرم پیوسته و الکتروگالوانیزه دو روش اصلی برای پوششدهی ورق فولادی هستند. تفاوت این روشها بیشتر به نحوه ایجاد پوشش، ساختار آن و کاربرد نهایی محصول مربوط میشود.
فرایند گالوانیزه گرم (Hot-Dip)
در گالوانیزه گرم، ورق فولادی پس از آمادهسازی سطح از حمام روی مذاب عبور میکند. تماس فولاد با روی باعث شکلگیری پوشش روی و لایههای بینفلزی آهن-روی میشود. در خطوط پیوسته تولید ورق، مقدار روی باقیمانده روی سطح با تجهیزات مخصوص کنترل میشود تا کوتینگ مورد نظر به دست آید.
مراحل کلی این فرایند عبارتاند از:
- آمادهسازی و چربیزدایی: روغن، گریس و آلودگیهای سطحی از ورق حذف میشوند.
- اسیدشویی: اکسیدها و زنگزدگی سطحی با محلول اسیدی برطرف میشوند.
- شستوشو: باقیمانده مواد شیمیایی از سطح ورق پاک میشود.
- فلاکسزنی: سطح برای ایجاد اتصال مناسب با روی مذاب آماده میشود.
- ورود به حمام روی: ورق از حمام روی مذاب عبور میکند و پوشش روی روی سطح آن شکل میگیرد.
- تنظیم مقدار پوشش: با تجهیزات کنترلکننده، مقدار روی اضافی از سطح گرفته میشود و ضخامت پوشش تنظیم میشود.
- خنککاری: ورق سرد شده و پوشش روی تثبیت میشود.
- عملیات نهایی و کنترل کیفیت: بسته به محصول، عملیات تکمیلی، کنترل کوتینگ، کیفیت سطح و بستهبندی انجام میشود.
روش الکترو گالوانیزه
در الکتروگالوانیزه، پوشش روی بهجای حمام روی مذاب، با استفاده از جریان الکتریکی و یک محلول الکترولیت روی سطح فولاد رسوب میکند. مزیت اصلی این روش، کنترل دقیق و یکنواخت ضخامت پوشش است؛ به همین دلیل برای محصولاتی که کیفیت سطح و کنترل ابعادی پوشش اهمیت زیادی دارد، مورد استفاده قرار میگیرد.
در مقایسه با گالوانیزه گرم، پوشش حاصل از این روش معمولاً نازکتر است و به همین دلیل کاربرد آن بیشتر در محصولاتی است که به سطح صاف، ظاهر مناسب یا کوتینگ کنترلشده نیاز دارند (از جمله برخی قطعات صنعت خودرو.)
اگر میخواهید به صورت دقیق تر بدانید که ورق گالوانیزه چطور در برابر خوردگی مقاوم میشود و پوشش روی چگونه روی سطح فولاد شکل میگیرد، جزئیات فرایند آبکاری گالوانیزه را بخوانید.
کویل کوتینگ چیست و خط تولید آن چگونه کار میکند؟
کویل کوتینگ (Coil Coating) روشی برای رنگآمیزی و پوششدهی پیوسته ورقهای فلزی است. در این فرایند، ورق بهصورت رول وارد خط تولید میشود و بدون اینکه به شیتهای جداگانه برش بخورد، مراحل آمادهسازی، رنگآمیزی و پخت را پشت سر میگذارد.
مراحل اصلی در خط تولید کویل کوتینگ
فرایند تولید معمولاً به این شکل انجام میشود:
- باز کردن رول: کویل فلزی باز میشود و نوار ورق بهصورت پیوسته وارد خط میشود.
- اتصال کویلها: انتهای رول قبلی به ابتدای رول بعدی متصل میشود تا حرکت ورق در خط متوقف نشود.
- تمیزکاری سطح: چربی، گردوغبار و آلودگیهای سطحی از روی ورق پاک میشوند.
- آمادهسازی شیمیایی: سطح ورق برای چسبندگی بهتر پوشش آماده میشود.
- اعمال پرایمر: یک لایه اولیه روی ورق قرار میگیرد تا هم به چسبندگی رنگ کمک کند و هم محافظت بیشتری ایجاد شود.
- پخت پرایمر: ورق از کوره عبور میکند تا این لایه تثبیت شود.
- خنککاری: دمای ورق کاهش پیدا میکند تا برای مرحله بعد آماده شود.
- رنگآمیزی نهایی: لایه اصلی رنگ روی سطح ورق اعمال میشود.
- پخت رنگ: ورق دوباره وارد کوره میشود تا رنگ کاملاً تثبیت شود.
- جمعکردن رول: در پایان، ورق رنگشده دوباره بهصورت کویل جمع میشود و برای برش یا استفاده در تولید محصولات مختلف آماده است.
در نتیجه، کویل کوتینگ را میتوان یک خط رنگآمیزی صنعتی و پیوسته دانست که ورق را از حالت کویل خام به یک محصول پوششدار و آماده مصرف تبدیل میکند.
تفاوت ورقهای کویل کوتینگ شده با ورقهای معمولی
کوتینگ روی و کویل کوتینگ دو مرحله متفاوت هستند؛ اولی برای محافظت فلز در برابر خوردگی انجام میشود و دومی بیشتر برای ایجاد پوشش رنگی، ظاهر مناسب و محافظت بیشتر به کار میرود. انتخاب نوع ورق نیز به کاربرد، شرایط محیطی و مشخصات فنی مورد نیاز بستگی دارد؛ برای مقایسه گزینههای موجود، میتوانید صفحه خرید انواع ورق فولادی را ببینید.
بنابراین یک ورق رنگی میتواند ابتدا دارای زیرلایه گالوانیزه باشد و سپس در خط کویل کوتینگ، پوشش رنگی دریافت کند. این دو نوع پوشش را نباید بهجای یکدیگر به کار برد.
تنوع ظاهری و انواع گل (اسپنگل) در کوتینگ گالوانیزه گرم
اسپنگل (Spangle) همان الگوی بلوری قابل مشاهده روی سطح برخی ورقهای گالوانیزه است که به شکل گل یا دانههای کریستالی دیده میشود. از نظر ظاهری میتوان ورقها را به شکلهای زیر دید:
- گل درشت: کریستالهای روی واضحتر و بزرگتر دیده میشوند.
- گل ریز: اندازه کریستالها کوچکتر و ظاهر سطح یکنواختتر است.
- بدون گل یا Zero Spangle: الگوی کریستالی قابل مشاهده بسیار کم یا تقریباً حذف شده است.
اندازه و شکل اسپنگل به عواملی مانند ترکیب حمام روی، سرعت سرد شدن، شرایط سطح فولاد و ضخامت پوشش وابسته است. نکته مهم اینکه وجود یا عدم وجود اسپنگل بهتنهایی معیاری برای کیفیت ضد خوردگی نیست.
انواع پوشش گالوانیزه از نظر کیفیت و ضخامت دو طرف ورق
پوشش روی میتواند در دو طرف ورق به یک میزان یا با مقادیر متفاوت اعمال شود:
- پوشش متقارن: وقتی مقدار پوشش در دو سطح یکسان یا نزدیک به هم باشد، ورق دارای پوشش متقارن است.
- پوشش دیفرانسیل: اگر برای هر طرف مقدار متفاوتی از روی در نظر گرفته شود، به آن پوشش دیفرانسیل (Differential Coating) میگویند.
برای مثال، در نامگذاری ASTM A653 ممکن است مشخصاتی مانند 90G45G را ببینید. این عددها نشان میدهند که مقدار پوشش روی در دو طرف ورق یکسان نیست و برای هر سطح مقدار مشخصی در نظر گرفته شده است.
پوشش دیفرانسیل زمانی کاربرد دارد که دو طرف ورق شرایط یکسانی ندارند؛ مثلاً یک سطح در معرض رطوبت و عوامل خورنده قرار میگیرد، اما سطح دیگر داخل سازه یا در شرایط محافظتشده قرار دارد. در چنین شرایطی میتوان مقدار پوشش را متناسب با نیاز هر سطح انتخاب کرد و از مصرف اضافی روی جلوگیری کرد.
نحوه محاسبه و روشهای اندازهگیری میزان کوتینگ
مقدار پوشش روی ورق گالوانیزه را معمولاً به دو شکل بیان میکنند:
- جرم پوشش: مقدار روی موجود روی هر مترمربع ورق، با واحد g/m²
- ضخامت پوشش: ضخامت فیزیکی لایه روی، با واحد میکرومتر (μm)
برای مثال، وقتی روی ورق عبارت Z275 درج شده، عدد 275 به جرم پوشش روی در مجموع دو طرف ورق اشاره دارد؛ یعنی مجموع پوشش دو سطح، 275 گرم بر مترمربع است. این عدد مستقیماً به معنی ضخامت 275 میکرون نیست.
برای بهدستآوردن ضخامت تقریبی، میتوان جرم پوشش را با توجه به چگالی روی به ضخامت تبدیل کرد. به زبان ساده، هرچه مقدار روی بیشتری بر یک سطح مشخص قرار گرفته باشد، لایه آن نیز معمولاً ضخیمتر است.
بنابراین هنگام خرید، اگر فروشنده میگوید ورق Z275 است، نباید تصور کنیم ضخامت کوتینگ آن 275 میکرون است؛ Z275 یعنی 275 گرم روی در هر مترمربع از مجموع دو طرف ورق. ضخامت واقعی پوشش به نحوه توزیع روی بین دو سطح و مشخصات استاندارد بستگی دارد.
نکته: در کنترل کیفیت، جرم پوشش با روشهای وزنی و ضخامت پوشش با تجهیزات اندازهگیری ضخامت بررسی میشود. استانداردهایی مانند ASTM A90/A90M برای تعیین جرم پوشش روی محصولات فولادی و ISO 1460 برای اندازهگیری وزنی پوششهای گالوانیزه به کار میروند.
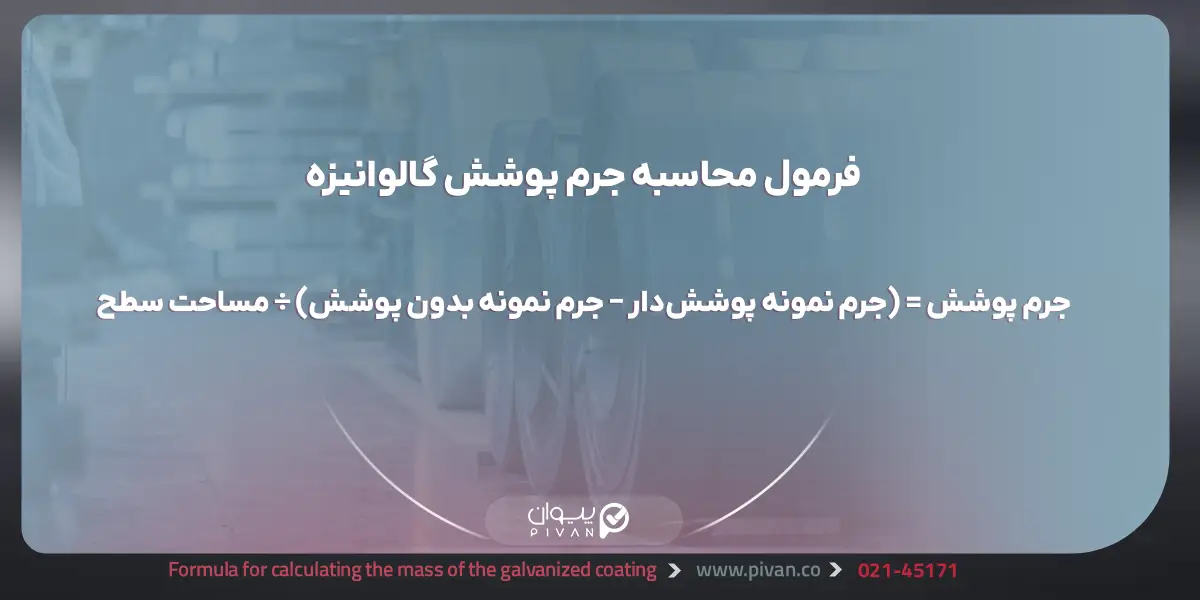
فرمول محاسبه جرم پوشش گالوانیزه (Coating Mass)
اگر جرم نمونه قبل و بعد از جدا کردن پوشش مشخص باشد، جرم پوشش از اختلاف این دو مقدار به دست میآید:
جرم پوشش = (جرم نمونه پوششدار − جرم نمونه بدون پوشش) ÷ مساحت سطح
در صورتی که مساحت بر حسب متر مربع و جرم بر حسب گرم باشد، نتیجه مستقیماً بر حسب g/m² به دست میآید.
جدول استاندارد کوتینگ ورق گالوانیزه
استاندارد EN 10346 برای ورقهای گالوانیزه گرم، گریدهای مختلفی از کوتینگ را مشخص میکند. مقادیر رایج آن در جدول زیر آمده است:
|
گرید کوتینگ |
جرم پوشش مجموع دو طرف (g/m²) |
ضخامت معمول هر طرف (μm) |
|
Z100 |
100 |
حدود 7 |
|
Z140 |
140 |
حدود 10 |
|
Z180 |
180 |
حدود 13 |
|
Z200 |
200 |
حدود 14 |
|
Z225 |
225 |
حدود 16 |
|
Z275 |
275 |
حدود 20 |
|
Z350 |
350 |
حدود 25 |
|
Z450 |
450 |
حدود 32 |
|
Z600 |
600 |
حدود 42 |
در ASTM A653/A653M نیز گریدهایی مانند Z90، Z120، Z180، Z275، Z350، Z450 و Z600 استفاده میشوند؛ اما الزامات آزمون و حدود پذیرش این استاندارد با EN 10346 یکسان نیست. بنابراین برای مقایسه دو محصول، باید استاندارد درجشده در مشخصات فنی یا گواهی کیفیت هر ورق را ملاک قرار داد.
تفاوت کوتینگ Z100 و Z275
مهمترین تفاوت این دو گرید، مقدار روی موجود روی سطح ورق است. Z100 دارای جرم پوشش 100 گرم بر مترمربع و Z275 دارای 275 گرم بر مترمربع برای مجموع دو طرف است. بنابراین Z275 تقریباً 2.75 برابر جرم پوشش Z100 را دارد.
در نتیجه، در شرایط مشابه محیطی، Z275 ذخیره روی بیشتری برای مقابله با خوردگی در اختیار دارد؛ اما الزاماً انتخاب مناسبتری برای هر پروژه نیست. هزینه، قابلیت فرمدهی، شرایط محیط و نیاز واقعی سازه باید همزمان بررسی شوند.
مقایسه میزان کوتینگ برندهای برتر ورق گالوانیزه در بازار ایران و جهان
مقدار کوتینگ یک کارخانه را نمیتوان صرفاً از نام برند نتیجه گرفت؛ چون یک تولیدکننده ممکن است محصول را با چند سطح پوشش عرضه کند. دادههای بازار نیز نشان میدهند که برای برخی محصولات داخلی، بازه کوتینگ به سفارش و محصول بستگی دارد.
|
برند/محصول |
بازه یا مقدار رایج گزارششده |
نکته |
|
امیرکبیر کاشان |
حدود Z90 تا Z275 |
Z120 در بازار رایج گزارش شده است |
|
تاراز شهرکرد |
حدود Z100 تا Z180 |
برای سفارشهای خاص، کوتینگ بالاتر نیز قابل تامین است |
|
محصولات مطابق EN 10346 در بازار اروپا |
Z100 تا Z600 |
مقدار پوشش بر اساس مشخصات محصول و سفارش تعیین میشود |
|
محصولات مطابق ASTM A653 |
Z90 تا Z1100 |
گرید دقیق باید هنگام خرید مشخص شود |
تاثیر ضخامت کوتینگ بر کیفیت، طول عمر و قیمت نهایی ورق
افزایش کوتینگ در درجه اول به معنای افزایش مقدار روی موجود برای حفاظت از فولاد است. وقتی سایر شرایط یکسان باشد، پوشش سنگینتر معمولاً مقاومت خوردگی بیشتری ایجاد میکند و میتواند عمر حفاظتی ورق را افزایش دهد. ASTM نیز تأکید میکند که کاهش جرم پوشش با کاهش تقریباً خطی عملکرد خوردگی همراه است.
از طرف دیگر، کوتینگ بالاتر معمولاً موجب مصرف بیشتر روی و در نتیجه افزایش هزینه تولید میشود. بنابراین میتواند یکی از عوامل مؤثر بر قیمت ورق گالوانیزه باشد؛ البته قیمت نهایی فقط تابع کوتینگ نیست و ضخامت فولاد، عرض، کارخانه، قیمت روی، شرایط بازار و میزان سفارش نیز اثر دارند.
در نتیجه، هنگام مقایسه قیمت روز ورق گالوانیزه رنگی یا محصولات گالوانیزه، بهتر است فقط عدد قیمت هر کیلوگرم را مقایسه نکنید و مشخصات فنی پوشش را هم در نظر بگیرید.
جمعبندی مقاله کوتینگ ورق گالوانیزه
کوتینگ ورق گالوانیزه شاخصی برای بیان مقدار پوشش روی روی سطح فولاد است و معمولاً با گرم بر مترمربع بیان میشود. اعدادی مانند Z100 و Z275 نیز ابتدا به جرم پوشش اشاره دارند و نباید آنها را مستقیماً معادل ضخامت میکرونی دانست.
برای انتخاب کوتینگ مناسب، چهار عامل را کنار هم قرار دهید: شرایط محیطی، میزان خوردگی مورد انتظار، کاربرد ورق و هزینه قابلقبول. در محیطهای مرطوب و خورنده، افزایش پوشش میتواند مزیت مهمی باشد؛ اما کوتینگ بالاتر همیشه به معنای انتخاب بهتر نیست.
همچنین باید میان کوتینگ روی، پوشش رنگی و کویل کوتینگ تفاوت قائل شد. ورق گالوانیزه ممکن است خود دارای پوشش روی باشد و همان ورق بعداً بهعنوان زیرلایه وارد خط کویل کوتینگ شده و پوشش رنگی دریافت کند.


