خمکاری لوله استیل چگونه انجام میشود؟ بررسی 5 روش رایج آن
خمکاری لوله استیل از روش های فرم دهی با خم کردن لوله استیل است. لوله ها، پروفیل ها و تمامی مقاطع استیل طویل کاربردهای بسیار متنوعی دارند. همین موضوع باعث شده است در برخی مواقع نیاز به فرم دهی و ایجاد شکل در لوله استیل احساس شود. نیاز به فرم دهی نیز موجب ابداع روش های مختلف برای خمکاری لوله استیل و سایر انواع لوله شد. اما روش ها بسیار متفاوت بوده و استفاده از آنها نیاز به رعایت برخی از نکات مهم دارد.
در این مطلب از پیوان قصد داریم تا ضمن آموزش خمکاری لوله استیل، انواع روش خمکاری لوله استیل و… را به شما عزیزان توضیح دهیم. ضمنا اگر به دنبال سفارش لوله های استیل هستید، جهت اطلاع از قیمت و خرید لوله استیل کلیک نمایید.
فهرست
- خمکاری لوله استیل چیست؟
- کاربرد خمکاری لوله استیل
- روشهای خمکاری لوله استیل
- انواع لوله استیل قابل خمکاری
- نکات مهم در انتخاب روش خمکاری مناسب
- آموزش مراحل خمکاری لوله استیل
- تجهیزات و ابزار مورد نیاز برای خمکاری لوله استیل
- دستگاه خمکاری لوله استیل
- مزایای انجام خمکاری لوله استیل
- عوامل موثر بر کیفیت خمکاری لوله استیل
- مهمترین مشکلات در خمکاری لوله استیل و راهکارهای جلوگیری از آنها
- قیمت خمکاری لوله استیل چگونه محاسبه میشود؟
- تفاوت خمکاری لوله استیل با خمکاری سایر فلزات
- جمع بندی
خمکاری لوله استیل چیست؟
هر چند در بخش مقدمه توضیحی کلی در این زمینه ارایه شد اما به طور کلی تعریف خمکاری لوله استیل عبارتست از فرآیندی که در آن با استفاده از انواع دستگاه خمکاری لوله استیل تغییر زوایایی در طول لوله ایجاد می شود. در خمکاری لوله استیل زاویه خم، ضخامت ورق استیل، سرعت خمکاری، وزن لوله استیل، دقت انجام آن و مسایل جزئی دیگر بسیار مهم و تاثیرگذارند. برای مثال استفاده از برخی دستگاه ها در بعضی کاربردهای لوله خم شده استیل مناسب تر از سایر انواع دستگاه است.
بیشتر بخوانید: لوله استیل چیست
کاربرد خمکاری لوله استیل
موارد استفاده از خمکاری لوله استنلس استیل شامل موارد زیر است:
- صنعت نفت و گاز: استفاده در خطوط انتقال نفت، گاز و سیالات تحت فشار و دمای بالا.
- ساختمانسازی وتاسیسات: اجرای سیستمهای لولهکشی، سازههای فلزی، نردهها و تجهیزات معماری.
- خودروسازی: ساخت سیستمهای اگزوز، ترمز، انتقال سوخت، تهویه و خنککننده خودرو.
- صنایع دریایی: استفاده در خطوط انتقال سیالات، سیستمهای خنککننده و تجهیزات کشتیها و سکوهای دریایی.
- صنایع آب و فاضلاب: اجرای شبکههای انتقال آب، فاضلاب و تصفیهخانهها.
- صنایع غذایی و دارویی: ساخت خطوط انتقال مواد، تجهیزات فرآوری و مخازن استیل با رعایت استانداردهای بهداشتی.
- صنایع پتروشیمی و شیمیایی: انتقال مواد خورنده و شیمیایی در شرایط عملیاتی سخت.
- تجهیزات صنعتی و ماشینآلات: تولید فریمها، شاسیها، مبدلهای حرارتی و تجهیزات کارخانهای.
- صنایع دکوراتیو و معماری: ساخت المانهای تزئینی، دستگیرهها، حفاظها و سازههای مدرن استیل.
روشهای خمکاری لوله استیل
در بسیاری از پروژههای صنعتی و ساختمانی، لولههای استیل باید متناسب با مسیر نصب یا طراحی سازه خم شوند. انتخاب روش مناسب خمکاری به عواملی مانند قطر و ضخامت لوله، شعاع خم، دقت مورد نیاز و شرایط کاری بستگی دارد. در پروژههای خمکاری لوله استیل صنعتی، انتخاب روش مناسب تاثیر مستقیمی بر کیفیت اجرا، سرعت تولید و عملکرد نهایی قطعات دارد.
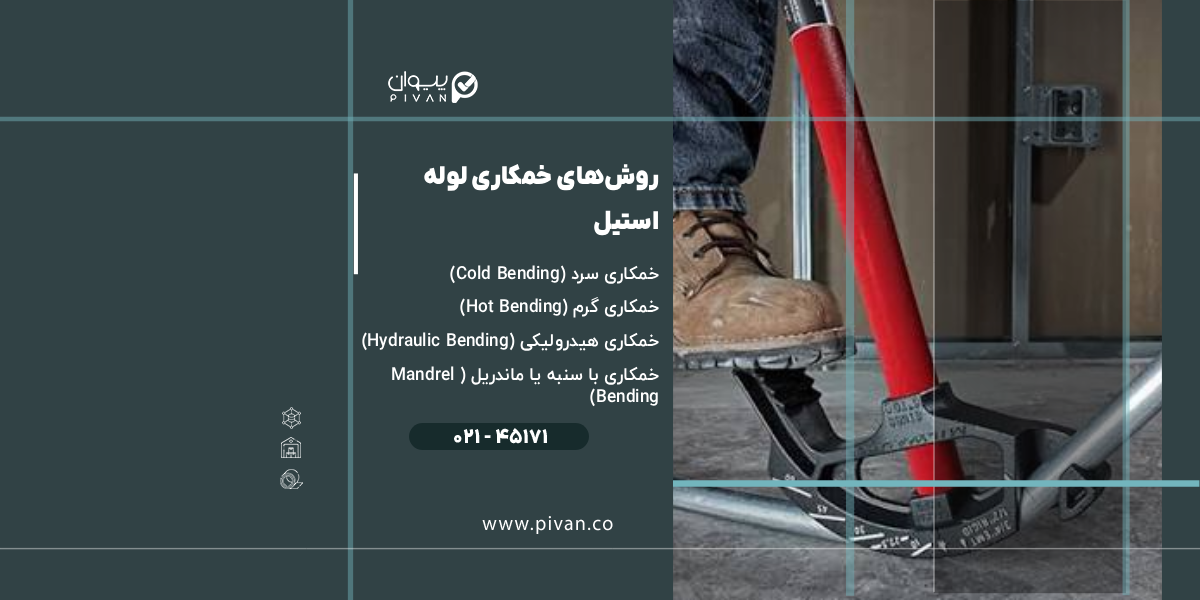
بهطور کلی، خمکاری لوله استیل به دو روش اصلی سرد و گرم انجام میشود و هرکدام میتوانند با تکنیکها و تجهیزات مختلف اجرا شوند:
خمکاری سرد (Cold Bending)
در این روش، لوله بدون اعمال حرارت خم میشود. خم سرد لوله استیل، به دلیل حفظ خواص مکانیکی و مقاومت استیل، یکی از رایجترین روشها برای لولههای با قطر و ضخامت کم تا متوسط محسوب میشود. به همین دلیل، خمکاری لوله استیل نازک معمولاً با استفاده از این روش انجام میشود.
خمکاری گرم (Hot Bending)
در خمکاری گرم، بخش موردنظر لوله تا دمای مشخصی گرم میشود تا انعطافپذیری فلز افزایش یابد. این روش بیشتر برای لولههای ضخیمجداره، قطرهای بالا و پروژههای سنگین صنعتی کاربرد دارد؛ به همین دلیل در بسیاری از پروژههای خمکاری لوله استیل ضخیم مورد استفاده قرار میگیرد.
خمکاری هیدرولیکی (Hydraulic Bending)
در این روش، نیروی خمکاری توسط جک یا سیستم هیدرولیکی تأمین میشود. خمکاری هیدرولیکی دقت مناسبی دارد و به دلیل سرعت و تکرارپذیری بالا، در خطوط تولید و ساخت قطعات صنعتی کاربرد گستردهای پیدا کرده است.
خمکاری با سنبه یا ماندریل (Mandrel Bending)
در این تکنیک، یک سنبه یا ماندریل داخل لوله قرار میگیرد تا هنگام خمکاری از بیضی شدن، کاهش قطر داخلی و ایجاد چینخوردگی جلوگیری شود. این روش برای لولههای نازکجداره و کاربردهایی که کیفیت سطح و دقت خم اهمیت بالایی دارد، گزینهای ایدهآل محسوب میشود.
خمکاری غلتکی یا رولبندینگ (Roll Bending)
در روش رولبندینگ، لوله از میان چند غلتک عبور میکند و بهتدریج به شکل قوس یا دایره درمیآید. این روش برای ایجاد شعاعهای خم بزرگ، ساخت سازههای فلزی، نردهها، مخازن و تجهیزات صنعتی بسیار مناسب است.
جدول مقایسه انواع روش خمکاری لوله استیل را در زیر مشاهده میکنید:
|
روش خمکاری |
نیاز به حرارت |
دقت خم لوله استیل |
مناسب برای لوله نازکجداره |
مناسب برای شعاعهای بزرگ |
|
خم سرد لوله استیل |
ندارد |
بالا |
بله |
محدود |
|
خم گرم لوله استیل |
دارد |
متوسط تا بالا |
خیر |
بله |
|
خمکاری هیدرولیکی |
معمولاً ندارد |
بالا |
بله |
متوسط |
|
خمکاری با ماندریل |
ندارد |
بسیار بالا |
عالی |
محدود |
|
رولبندینگ |
ندارد |
بالا |
بله |
عالی |
انواع لوله استیل قابل خمکاری
بیشتر لولههای استیل را میتوان با انتخاب روش و تجهیزات مناسب خم کرد؛ بااینحال، قابلیت خمکاری به گرید، ضخامت، قطر و وضعیت متالورژیکی لوله نیز بستگی دارد.
- لوله استیل 304 و 304L: بهدلیل شکلپذیری مناسب، از رایجترین گزینهها برای خمکاری هستند و در حالت آنیلشده قابلیت فرمدهی خوبی دارند. به همین خاطرتقاضا برای خرید لوله استیل 304 در صنایع دکوراتیو و ساخت قطعات خمکاری بسیار بالاست.
- لوله استیل 316 و 316L: قابلیت خمکاری مناسبی دارند و برای کاربردهایی که علاوه بر شکلدهی، مقاومت به خوردگی بالاتری لازم است استفاده میشوند. با توجه به وجود عنصر مولیبدن در این آلیاژ، قیمت لوله استیل 316 معمولاً نسبت به گریدهای معمولی بالاتر است.
- لوله استیل آستنیتی: بهطور کلی قابلیت فرمدهی مناسبی دارد، اما هنگام خمکاری بهدلیل افزایش سختی فلز در اثر تغییر شکل، ممکن است به نیروی بیشتر و تجهیزات مناسبتری نیاز داشته باشد.
- لوله استیل بدون درز: برای خمهای شدید و شعاعهای کوچک، در برخی کاربردها گزینه مناسبتری است؛ هرچند لولههای درزدار نیز با روش و تجهیزات مناسب قابل خمکاری هستند.
- لوله استیل نازکجداره: امکان خمکاری دارد، اما احتمال چروکشدن، بیضیشدن و تختشدن مقطع در آن بیشتر است و ممکن است به مندرل و ابزارهای کمکی نیاز داشته باشد.
نکات مهم در انتخاب روش خمکاری مناسب
انتخاب روش خمکاری باید بر اساس هندسه قطعه، مشخصات لوله و میزان دقت مورد نیاز انجام شود. مهمترین عوامل عبارتاند از:
- شعاع خم: خمهای تنگ به روشهای دقیقتری مانند Rotary Draw نیاز دارند.
- قطر و ضخامت: لولههای نازکتر بیشتر در معرض تغییر شکل و چروکشدن هستند.
- گرید استیل: استحکام و شکلپذیری گرید لوله بر انتخاب روش خمکاری تاثیر میگذارد.
- دقت مورد نیاز: برای حفظ دقیق زاویه، شعاع و شکل مقطع، استفاده از تجهیزات دقیقتر ضروری است.
- تیراژ تولید: برای تولید انبوه، روشهای CNC و تکرارپذیر گزینه مناسبتری هستند.
- کیفیت سطح: در صورت اهمیت ظاهر لوله، روش خمکاری باید از ایجاد چروک و آسیب سطحی جلوگیری کند.
- پیچیدگی خم: خمهای چندگانه یا چندصفحهای به دستگاه و ابزار دقیقتر نیاز دارند.
آموزش مراحل خمکاری لوله استیل
خمکاری استیل فرآیندی حساس است که باید با دقت و رعایت استانداردهای فنی انجام شود تا از بروز مشکلاتی مانند ترکخوردگی، چروک شدن یا تغییر شکل مقطع لوله جلوگیری گردد. به همین دلیل، اجرای صحیح مراحل خمکاری نقش مهمی در کیفیت نهایی پروژه و افزایش طول عمر لوله دارد:
- بررسی مشخصات لوله و پروژه: تعیین قطر، ضخامت، زاویه و شعاع خم موردنیاز.
- انتخاب روش خمکاری لوله استنلس استیل: انتخاب روش مناسب مانند خمکاری سرد، گرم، هیدرولیکی یا ماندریل براساس شرایط پروژه.
- آمادهسازی و تنظیم تجهیزات: آمادهسازی لوله و تنظیم دستگاه خمکن متناسب با ابعاد و نوع لوله.
- اجرای عملیات خمکاری: اعمال نیرو یا حرارت برای ایجاد خم با زاویه و شعاع موردنظر.
- کنترل کیفیت و پرداخت نهایی: بررسی کیفیت خم و آمادهسازی لوله برای نصب یا استفاده.
تجهیزات و ابزار مورد نیاز برای خمکاری لوله استیل
برای اجرای دقیق و ایمن خمکاری لوله استنلس استیل، از تجهیزات و ابزارهای مختلفی استفاده میشود و استفاده از هر کدام نقش مهمی در کیفیت نهایی کار دارند. مهمترین تجهیزات مورد استفاده عبارتاند از:
- دستگاه خمکن لوله استیل (دستی، هیدرولیکی یا CNC)
- دستگاه رولبندر برای ایجاد قوسها و شعاعهای خم بزرگ
- ماندریل (Mandrel) برای جلوگیری از چروک شدن و تغییر شکل مقطع لوله
- قالبهای خمکاری در ابعاد و شعاعهای مختلف
- جک یا سیستم هیدرولیک برای اعمال نیروی خمکاری
- کوره یا مشعل حرارتی در روش خمکاری گرم
- گیره و فیکسچر نگهدارنده لوله برای تثبیت موقعیت قطعه حین کار
- ابزار اندازهگیری زاویه خم مانند نقاله صنعتی و زاویهسنج
- متر و کولیس برای اندازهگیری ابعاد و کنترل دقت خم
- تجهیزات پولیش و پرداخت برای تمیزکاری و آمادهسازی نهایی سطح لوله
- تجهیزات ایمنی فردی شامل دستکش، عینک ایمنی و لباس کار
نوع تجهیزات مورد استفاده به روش خمکاری لوله استیل، قطر و ضخامت لوله و میزان دقت مورد نیاز در پروژه بستگی دارد.
دستگاه خمکاری لوله استیل
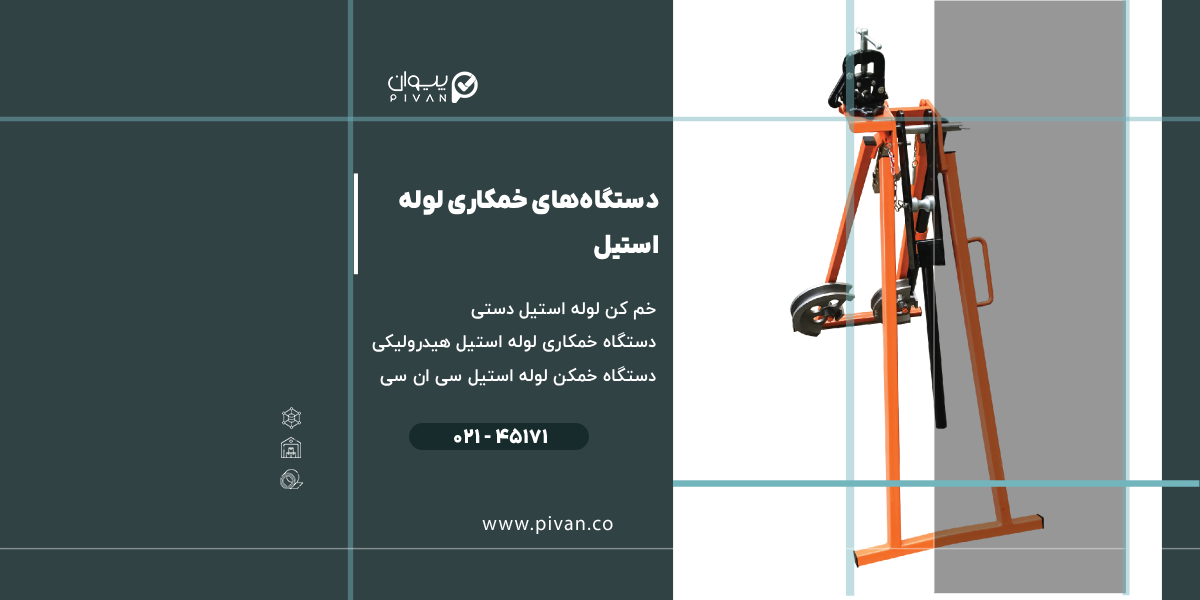
احتمالا متوجه شدهاید که با توجه به روشهای مختلف خمکاری لوله استیل، در هر روش از دستگاه منحصر به فرد استفاده میشود. دستگاه خمکاری لوله استیل تنوع زیادی دارد که بر اساس روش اجرای خمکاری به سه دسته زیر تقسیم میشود:
1. خم کن لوله استیل دستی
این دستگاه از جنس فولاد ساخته شده است و بیشتر در خمکاری لوله های استیلی کاربرد دارد که دارای ضخامت کم و اندازه کوچک (6 میلیمتر و کمتر) هستند. این دستگاه قابل نصب بر روی گیره نیز می باشد.
2. دستگاه خمکاری لوله استیل هیدرولیکی
یکی دیگر از دستگاههای خم کن لوله استیل، دستگاه خم کن هیدرولیکی است. این دستگاه کیفیت بسیار بالایی دارد و لوله های استیل خم شده با آن ظرافت بالایی دارند. دستگاه خمکاری لوله استیل هیدرولیکی، قابلیت خمکاری لولههایی تا 32 میلی متر و ضخامت 2.5 میلیمتر را دارد.
3. دستگاه خمکن لوله استیل سی ان سی
دستگاه سی ان سی یا CNC را باید یکی از بهترین دستگاههای خمکن لوله استیل دانست. این دستگاه قدرتمند و پیشرفته توانایی خمکاری را در اشکال و زوایای پیچیده دارد. به همین دلیل استفاده از دستگاه خمکاری لوله استیل CNC جز گرانترین خدمات محسوب میشود.
مزایای انجام خمکاری لوله استیل
مزیت اصلی خمکاری استیل در ایجاد شکل و مسیر موردنیاز بدون کاهش محسوس استحکام، مقاومت و دوام لوله در برابر فشار، تنش و خوردگی است. مزایای خمکاری لوله استنلس استیل عبارتاند از:
- کاهش نیاز به اتصالات و جوشکاری
- افزایش استحکام و یکپارچگی مسیر لولهکشی
- کاهش احتمال نشتی در خطوط انتقال سیالات
- بهبود ظاهر و زیبایی سازههای استیل و دکوراتیو
- کاهش افت فشار در سیستمهای انتقال سیال
- افزایش سرعت نصب و اجرای پروژه
- صرفهجویی در هزینههای ساخت و نگهداری
- امکان اجرای مسیرهای پیچیده در فضاهای محدود
- حفظ مقاومت لوله در برابر فشار و تنشهای مکانیکی
- افزایش طول عمر سیستم لولهکشی با کاهش نقاط اتصال
استفاده از خمکاری بهجای اتصالات متعدد، علاوه بر بهبود عملکرد سیستم، دوام و ایمنی لولهکشی را نیز افزایش میدهد؛ به همین دلیل این روش در صنایعی مانند نفت و گاز، ساختمانسازی، خودروسازی و صنایع غذایی کاربرد گستردهای دارد.
عوامل موثر بر کیفیت خمکاری لوله استیل
کیفیت نهایی خمکاری لوله استیل به عوامل مختلفی بستگی دارد که عبارتند از:
- جنس و گرید استیل: آلیاژهای مختلف مانند استیل 304 و 316 رفتار متفاوتی در برابر خمکاری دارند و میزان شکلپذیری آنها یکسان نیست.
- قطر لوله: هرچه قطر لوله بیشتر باشد، کنترل تغییر شکل در حین خمکاری دشوارتر میشود.
- ضخامت دیواره لوله: لولههای نازکتر بیشتر در معرض چروکیدگی، لهشدگی و تغییر شکل مقطع قرار دارند.
- شعاع خم لوله استیل (Bend Radius): شعاع خم کوچکتر تنش بیشتری به لوله وارد میکند و احتمال ترکخوردگی یا چینخوردگی را افزایش میدهد.
- زاویه خم لوله استیل: خمهای با زاویه زیاد به دقت بالاتر و تجهیزات مناسبتری نیاز دارند.
- انتخاب روش خمکاری: استفاده از روش مناسب مانند خمکاری سرد، گرم، ماندریل یا رولبندینگ تاثیر مستقیمی بر کیفیت نهایی دارد.
- کیفیت دستگاه و قالبهای خمکاری: تجهیزات دقیقتر باعث کاهش خطاهای ابعادی و بهبود کیفیت خم میشوند.
- استفاده از ماندریل (Mandrel): ماندریل از بیضی شدن، لهشدگی و چینخوردگی لوله در محل خم جلوگیری میکند.
- سرعت خمکاری و میزان نیروی اعمالی: اعمال نیروی بیش از حد یا سرعت نامناسب میتواند موجب تغییر شکل یا ترک در لوله شود.
- کنترل دما در خمکاری گرم: حرارت بیش از حد ممکن است خواص مکانیکی و مقاومت استیل را تحت تاثیر قرار دهد.
- میزان برگشت فنری (Springback): استیل پس از خمکاری تمایل دارد تا حدی به شکل اولیه خود بازگردد؛ بنابراین باید در تنظیم زاویه خم این موضوع لحاظ شود.
- مهارت اپراتور و رعایت تلرانسهای فنی: تنظیم صحیح دستگاه و کنترل فرآیند نقش مهمی در دستیابی به خم دقیق و یکنواخت دارد.
مهمترین عوامل تاثیرگذار بر کیفیت خم کاری استیل عبارتاند از: جنس لوله، ضخامت دیواره، شعاع خم، روش خمکاری و کیفیت تجهیزات مورد استفاده؛ زیرا این عوامل بیشترین تاثیر را در ایجاد خمکاری لوله استیل بدون چینخوردگی و جلوگیری از بیضی شدن مقطع و ترک خوردگی دارند.
مهمترین مشکلات در خمکاری لوله استیل و راهکارهای جلوگیری از آنها
در فرآیند خمکاری استیل، علاوه بر مسائل فنی مرتبط با کیفیت خم، چالشهای اجرایی مختلفی نیز وجود دارد که میتوانند باعث افزایش هزینه، زمان تولید یا ضایعات شوند. آشنایی با این موارد به اجرای دقیقتر پروژه کمک میکند:
|
چالش |
پیامد |
راهکار |
|
انتخاب نادرست روش خمکاری |
افزایش هزینه و کاهش بهرهوری |
انتخاب روش متناسب با قطر، ضخامت و تیراژ پروژه |
|
برآورد اشتباه طول لوله قبل از خمکاری |
هدررفت متریال و تولید قطعه غیراستاندارد |
محاسبه دقیق طول توسعهیافته لوله پیش از شروع کار |
|
محدودیت فضای کاری دستگاه |
کاهش دقت و دشواری اجرای خم |
استفاده از تجهیزات متناسب با ابعاد قطعه |
|
فرسودگی قالبها و تجهیزات |
افزایش ضایعات و افت کیفیت تولید |
سرویس و تعویض دورهای قطعات مصرفی |
|
توقف تولید به دلیل تنظیمات نادرست دستگاه |
افزایش زمان و هزینه پروژه |
کالیبراسیون منظم و تست اولیه قبل از تولید |
|
دشواری خمکاری لولههای بلند |
جابهجایی سخت و کاهش دقت |
استفاده از تکیهگاهها و سیستمهای نگهدارنده |
|
افزایش ضایعات در تولید انبوه |
بالا رفتن هزینه نهایی پروژه |
استانداردسازی فرآیند و کنترل کیفیت مرحلهای |
|
آسیب به پوشش یا پرداخت سطح استیل |
کاهش کیفیت ظاهری محصول |
استفاده از محافظ سطح و ابزار مناسب |
|
عدم تطابق قطعه نهایی با شرایط نصب |
نیاز به اصلاح یا ساخت مجدد قطعه |
بررسی نقشه و ابعاد محل نصب قبل از خمکاری |
|
افزایش هزینه تولید در خمهای پیچیده |
کاهش صرفه اقتصادی پروژه |
بهینهسازی طراحی و کاهش تعداد خمهای غیرضروری |
قیمت خمکاری لوله استیل چگونه محاسبه میشود؟
هزینه خمکاری لوله استیل به عوامل مختلفی بستگی دارد و معمولاً بهصورت ثابت محاسبه نمیشود. هرچه فرآیند خمکاری پیچیدهتر باشد، هزینه نهایی نیز افزایش پیدا میکند. مهمترین عوامل مؤثر بر قیمت خمکاری لوله استنلس استیل عبارتاند از:
- قطر و ضخامت لوله استیل
- نوع گرید استیل (مانند 304 یا 316)
- تعداد و زاویه خمهای موردنیاز
- شعاع خم لوله استیل و میزان پیچیدگی کار
- روش خمکاری لوله استیل مورد استفاده (سرد، گرم، هیدرولیکی و …)
- تیتراژ سفارش و تعداد قطعات
- نیاز به پرداخت، پولیش یا عملیات تکمیلی
- هزینه حملونقل و نصب (در صورت نیاز)
بهطور کلی، قیمت خمکاری لوله استیل معمولاً بر اساس ابعاد لوله، تعداد خمها و زمان مورد نیاز برای انجام کار تعیین میشود. به همین دلیل برای دریافت قیمت دقیق، لازم است مشخصات فنی لوله و جزئیات پروژه در اختیار مجری قرار گیرد. برای مشاهده قیمت لوله همین حالا کلیک کنید.
تفاوت خمکاری لوله استیل با خمکاری سایر فلزات
خمکاری لوله استنلس استیل از نظر فرآیند کلی مشابه خمکاری سایر فلزات است، اما ویژگیهای این آلیاژ باعث میشود که اجرای آن به دقت بیشتری نیاز داشته باشد. استیل به دلیل مقاومت بالا، استحکام مکانیکی مناسب و خاصیت ضد خوردگی، در بسیاری از کاربردها جایگزین فلزاتی مانند فولاد معمولی، آلومینیوم و مس شده است؛ اما همین مقاومت بیشتر موجب شکلدهی دشوارتر آن نسبت به برخی فلزات شده است.
جمع بندی
در مطلبی که مطالعه نمودید توضیحات مفصلی در زمینه آموزش خمکاری لوله استیل، روش خمکاری لوله استیل و همچنین معرفی انواع دستگاه خمکاری لوله استیل ارایه شد.
خمکاری، گرچه فرایندی ساده به نظر میرسد، اما دارای جزئیات بسیار مهمی است. عدم توجه به هر کدام از این جزئیات میتواند موجب آسیب به خمکاری لوله استیل شود و هزینههای بیشتری به شما تحمیل کند.


