فرایند تولید لوله مانیسمان (بدون درز) چگونه است؟
لولههای بدون درز یا مانیسمان به دلیل ساختار یکپارچه و نبود هرگونه خط جوش، یکی از مهمترین محصولات فولادی در صنایع حساس محسوب میشوند. تولید لوله مانیسمان با استفاده از شمش فولادی و طی فرآیند هایی مانند سوراخکاری، نورد و عملیات حرارتی انجام میشود تا محصولی با مقاومت بالا در برابر فشار، دما و خوردگی به دست آید.
برخلاف لولههای درزدار که از اتصال ورق فولادی ساخته میشوند، در تولید لوله بدون درز هیچگونه فرآیند جوشکاری روی بدنه لوله انجام نمیشود؛ به همین دلیل این محصولات برای خطوط انتقال نفت، گاز، پتروشیمی، نیروگاهها و سیستمهای تحت فشار انتخاب میشوند. اگر خواهان اطلاعات کامل در خصوص این محصول هستید، مطلب “لوله مانیسمان چیست؟” را مطالعه کنید.
روشهای مختلفی برای تولید لولههای فولادی بدون درز وجود دارد که هرکدام ویژگیها، محدودیتها و کاربردهای متفاوتی دارند. انتخاب روش مناسب به عواملی مانند قطر، ضخامت، نوع فولاد و شرایط کاری لوله بستگی دارد. در این مطلب بررسی میکنیم لوله مانیسمان چگونه تولید میشود، چه روشهایی برای ساخت آن وجود دارد و هر روش چه تأثیری بر کیفیت، مقاومت و کاربرد نهایی لوله دارد.
فهرست
انواع روش های تولید لوله بدون درز
برای ساخت لوله مانیسمان از چند روش اصلی استفاده میشود که تفاوت آنها بیشتر در نحوه ایجاد حفره داخلی و شکلدهی فولاد است. مهمترین روشهای تولید لوله بدون درز عبارتاند از:
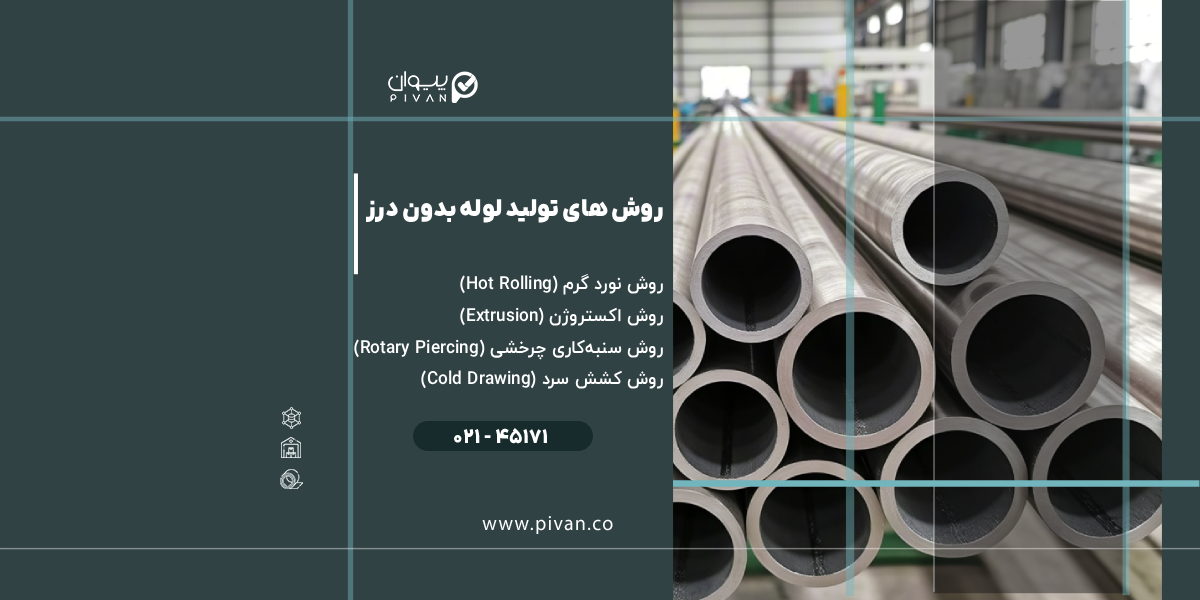
روش نورد گرم (Hot Rolling)
نورد گرم یکی از رایجترین روشها برای تولید لوله مانیسمان در ابعاد مختلف است. در این فرآیند، شمش فولادی ابتدا در دمای بالا حرارت داده شده و سپس با عبور از غلتکهای مخصوص، شکل لولهای پیدا میکند.
در مرحله بعد، یک سنبه از مرکز شمش عبور داده میشود تا فضای داخلی لوله ایجاد شود. پس از کاهش ضخامت و تنظیم ابعاد، عملیات خنککاری و اصلاح نهایی انجام میشود.
مزایای این روش شامل موارد زیر است:
- امکان تولید لولههای ضخیم با قطرهای بالا
- مقاومت مکانیکی مناسب
- مناسب برای کاربردهای صنعتی سنگین
- تولید در حجم بالا
معایب آن عبارت است از:
- دقت ابعادی کمتر نسبت به برخی روشهای سرد
- نیاز به عملیات تکمیلی برای رسیدن به سطح دقیقتر
از جمله کاربردهای لوله مانیسمان تولید شده با نورد گرم میتوان به استفاده از آن در صنایع نفت و گاز، خطوط انتقال سیالات پرفشار، نیروگاهها و صنایع پتروشیمی اشاره کرد.
روش اکستروژن (Extrusion)
در روش اکستروژن، شمش فولادی گرمشده داخل قالب قرار میگیرد و با اعمال فشار از قالب عبور داده میشود. همزمان یک سنبه داخلی باعث ایجاد فضای خالی در مرکز لوله میشود. این روش برای تولید لولههایی با ابعاد خاص یا جنسهای فولادی خاص کاربرد دارد.
مهمترین مزایای تولید لوله بدون درز با اکستروژن شامل:
- امکان تولید لوله با شکلهای متنوع
- کیفیت مناسب سطح داخلی
- کنترل بهتر روی ضخامت دیواره
و معایب نیز عبارتست از:
- هزینه تولید بالاتر
- محدودیت در تولید برخی ابعاد بزرگ
- سرعت کمتر نسبت به نورد گرم
این محصول در صنایع هوافضا، تجهیزات دقیق صنعتی و سیستمهای هیدرولیک مورد استفاده قرار میگیرد.
روش سنبهکاری چرخشی (Rotary Piercing)
این روش یکی از مراحل مهم در بسیاری از خطوط تولید لوله مانیسمان است. در آن، شمش فولادی داغ بین دو غلتک چرخان قرار گرفته و تحت فشار، توسط سنبه سوراخ میشود. حرکت چرخشی باعث ایجاد حفره داخلی، بدون ایجاد ترک یا آسیب جدی به ساختار فولاد میشود.
مزایای این روش شامل موارد زیر است:
- مناسب برای تولید لولههای ضخیم
- کیفیت مناسب ساختار داخلی
- کاهش احتمال ایجاد نقص در بدنه
و از جمله معایب آن نیز میتوان موارد زیر را نام برد:
- نیاز به تجهیزات تخصصی
- هزینه سرمایهگذاری اولیه بالا
لولههای مورد استفاده در فشارهای بالا، صنایع انرژی و تجهیزات صنعتی سنگین از جمله کاربردهای لوله مانیسمان تولیدی با روش سنبهکاری چرخشی است.
روش کشش سرد (Cold Drawing)
در این روش، لوله تولید شده پس از فرآیند اولیه، از قالبهای مخصوص عبور داده میشود تا قطر، ضخامت و کیفیت سطح آن بهبود پیدا کند. کشش سرد معمولاً برای تولید لولههایی با دقت ابعادی بالا استفاده میشود.
مزایای این روش عبارت است از:
- دقت بالا در ابعاد نهایی
- کیفیت سطحی بهتر
- افزایش برخی خواص مکانیکی
معایب آن هم شامل زیر میباشد:
- هزینه بیشتر
- سرعت تولید پایینتر
- نیاز به مراحل متعدد
از جمله کاربردهای لوله بدون درز تولید شده با روش کشش سرد، صنایع خودرو، تجهیزات پزشکی و قطعات دقیق صنعتی است.
مقایسه روش های تولید لوله مانیسمان
برای مقایسه و درک بهتر تفاوت روشهای ساخت لوله بدون درز جدول زیر ارائه شده است:
|
روش تولید |
دقت ابعادی |
هزینه تولید |
کاربرد اصلی |
مهمترین مزیت |
|
نورد گرم |
متوسط |
اقتصادیتر |
نفت، گاز و صنایع سنگین |
تولید در ابعاد بزرگ |
|
اکستروژن |
بالا |
زیاد |
صنایع دقیق |
کنترل بهتر شکل لوله |
|
سنبهکاری چرخشی |
متوسط تا بالا |
متوسط |
خطوط پرفشار |
ایجاد حفره بدون آسیب ساختاری |
|
کشش سرد |
بسیار بالا |
بیشتر |
تجهیزات دقیق |
کیفیت سطح و دقت بالا |
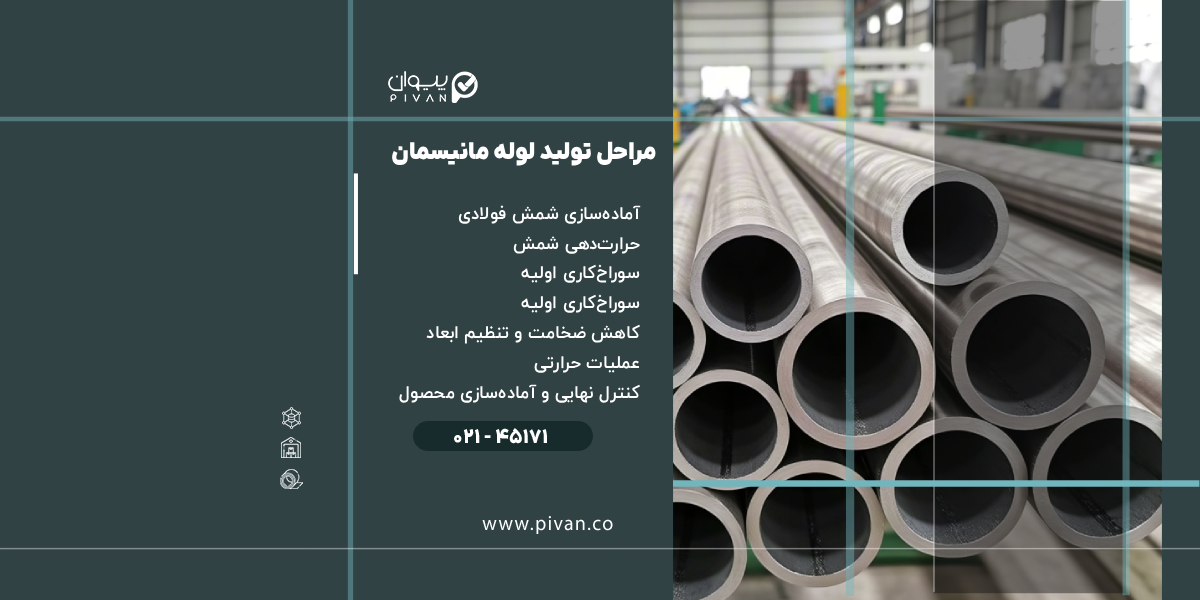
مراحل تولید لوله مانیسمان
فرایند تولید لوله مانیسمان معمولاً طی چند مرحله اصلی انجام میشود که هر مرحله نقش مهمی در کیفیت محصول نهایی دارد.
- آمادهسازی شمش فولادی: در ابتدا شمشهای فولادی با ترکیب شیمیایی مشخص انتخاب میشوند. کیفیت مواد اولیه تاثیر مستقیمی بر مقاومت، دوام و عملکرد لوله دارد.
- حرارتدهی شمش: شمش در کورههای مخصوص تا دمای مشخصی گرم میشود تا قابلیت شکلدهی پیدا کند. کنترل دما در این مرحله اهمیت زیادی دارد؛ زیرا حرارت نامناسب میتواند باعث ایجاد ترک یا تغییر خواص فولاد شود.
- سوراخکاری اولیه: پس از گرم شدن، شمش توسط روشهایی مانند سنبهکاری سوراخ میشود تا ساختار اولیه لوله شکل بگیرد.
- کاهش ضخامت و تنظیم ابعاد: در این مرحله لوله از میان غلتکها عبور داده میشود تا ضخامت دیواره، قطر خارجی و طول آن به اندازه استاندارد برسد.
- عملیات حرارتی: برای بهبود خواص مکانیکی، لوله تحت فرایندهایی مانند نرمالسازی یا آنیل قرار میگیرد. این مرحله باعث افزایش استحکام و کاهش تنشهای داخلی میشود.
- کنترل نهایی و آمادهسازی محصول: در پایان، لولهها از نظر ابعاد، کیفیت سطح، ترکیب شیمیایی و مقاومت بررسی شده و برای عرضه آماده میشوند.
پارامترهای تعیینکننده کیفیت در تولید لوله بدون درز
کیفیت نهایی لوله مانیسمان تنها به روش تولید وابسته نیست و عوامل مختلفی در عملکرد آن تاثیر دارند. مهمترین پارامترها عبارتاند از:
- ترکیب شیمیایی فولاد: میزان عناصر آلیاژی مانند کربن، کروم و نیکل روی مقاومت لوله تاثیر دارد.
- ضخامت دیواره: لولههای مورد استفاده در فشارهای بالا باید ضخامت متناسب با شرایط کاری داشته باشند.
- کیفیت سطح داخلی و خارجی: وجود ترک، حفره یا ناپیوستگی میتواند عملکرد لوله را کاهش دهد.
- خواص مکانیکی: مقاومت کششی، سختی و انعطافپذیری باید مطابق استاندارد باشد.
- دقت ابعادی: قطر و ضخامت دقیق برای نصب صحیح در سیستمهای صنعتی ضروری است.
چالشهای تولید و استانداردهای کنترل کیفیت
تولید لوله بدون درز به دلیل کاربرد در شرایط حساس، نیازمند کنترل کیفیت دقیق است. مهمترین چالشهای این فرآیند شامل کنترل یکنواختی فولاد، جلوگیری از ایجاد ترکهای داخلی، حفظ ضخامت استاندارد و کاهش عیوب تولیدی میباشد.
برای بررسی کیفیت، کارخانهها از استانداردهای بینالمللی مانند ASTM و API استفاده میکنند. این استانداردها مشخصات فنی مربوط به جنس فولاد، ابعاد، روش آزمایش و شرایط استفاده از لوله را تعیین میکنند.
برخی آزمونهای رایج کنترل کیفیت شامل موارد زیر است:
- تست هیدرواستاتیک برای بررسی تحمل فشار
- آزمایشهای غیرمخرب مانند تست اولتراسونیک
- بررسی ابعاد و ضخامت
- آزمایش خواص مکانیکی
رعایت این استانداردها باعث میشود تا محصول نهایی برای کاربردهای حساس مانند خطوط نفت و گاز ایمنی لازم را داشته باشد.
همچنین، کارخانههای مختلفی در زمینه تولید لوله مانیسمان در ایران فعالیت میکنند که کیفیت محصولات آنها بر اساس استاندارد تولید، تجهیزات کارخانه و نوع فولاد مصرفی متفاوت است. بنابراین، هنگام خرید باید علاوه بر مشخصات فنی، مواردی مانند برند تولیدکننده و شرایط پروژه بررسی شود. برای آشنایی بیشتر با کارخانهها میتوانید راهنمای بهترین تولید کننده لوله بدون درز را مطالعه کنید.
جمع بندی مقاله فرایند تولید لوله بدون درز
تولید لوله مانیسمان فرایندی پیچیده است که با استفاده از روشهایی مانند نورد گرم، اکستروژن، سنبهکاری و کشش سرد انجام میشود. هر روش با توجه به دقت، هزینه و نوع کاربرد، مزایا و محدودیتهای خاص خود را دارد.
به دلیل نبود خط جوش و مقاومت بالا، لولههای بدون درز گزینهای مناسب برای پروژههایی هستند که فشار و دمای بالا اهمیت دارد. انتخاب محصول مناسب باید بر اساس شرایط کاری، استاندارد مورد نیاز و مشخصات فنی انجام شود. همچنین بررسی قیمت لوله مانیسمان و مقایسه مشخصات فنی پیش از خرید میتواند به انتخاب اقتصادیتر کمک کند.


