فرایند تولید لوله مانیسمان (بدون درز) چگونه است؟
تولید لوله مانیسمان فرایندی است که در آن شمش فولادی بدون استفاده از جوشکاری طولی به لولهای توخالی تبدیل میشود. در یکی از روشهای رایج تولید، شمش ابتدا حرارت میبیند، سپس با سنبهکاری چرخشی سوراخ میشود و در ادامه، با عملیات نورد و تنظیم ابعاد به شکل لوله بدون درز درمیآید.
لولههای مانیسمان به دلیل نداشتن درز جوش طولی در صنایع نفت، گاز، پتروشیمی، نیروگاهها و برخی سیستمهای تحت فشار استفاده میشوند. بااینحال، مقاومت و عملکرد آنها به جنس فولاد، ضخامت دیواره، روش تولید و استاندارد محصول بستگی دارد.
برای ساخت این لولهها از فرایندهایی مانند نورد گرم، سنبهکاری چرخشی، اکستروژن و کشش سرد استفاده میشود. در ادامه، مراحل تولید لوله مانیسمان، تفاوت روشها، عوامل مؤثر بر کیفیت و آزمونهای کنترل محصول را بررسی میکنیم.
فهرست
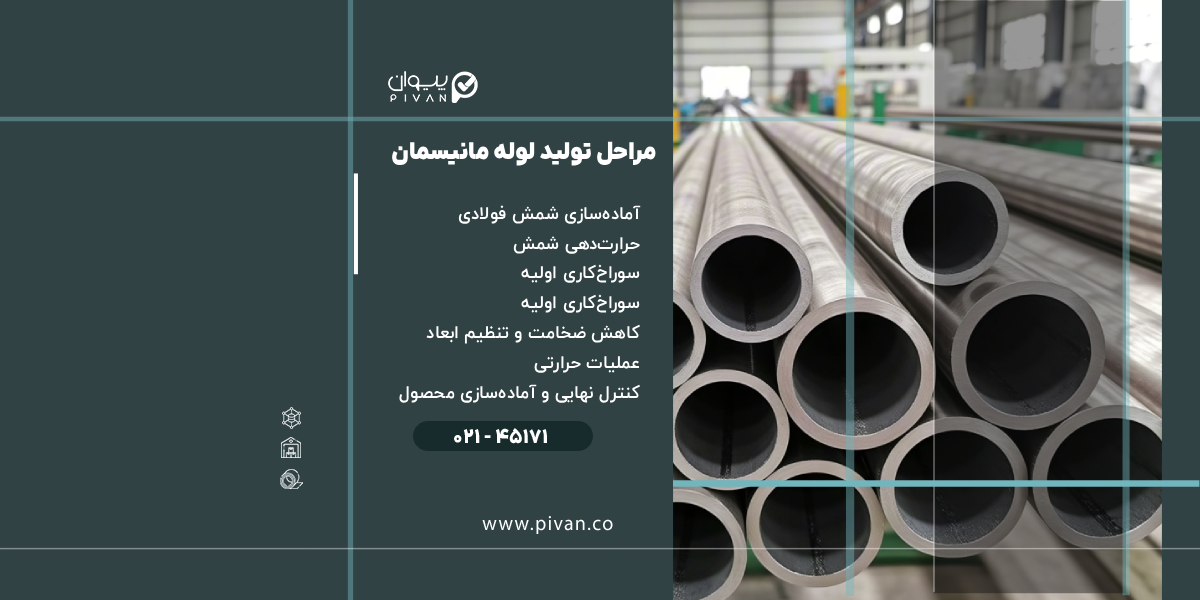
مراحل تولید لوله مانیسمان
تولید لوله مانیسمان معمولاً با انتخاب شمش فولادی آغاز میشود و پس از ایجاد حفره داخلی، شکلدهی، تنظیم ابعاد و کنترل کیفیت به پایان میرسد.
مراحل دقیق به فناوری کارخانه، جنس فولاد و مشخصات لوله موردنظر بستگی دارند.
۱. انتخاب و آمادهسازی شمش فولادی
در نخستین مرحله، شمش فولادی متناسب با مشخصات محصول نهایی انتخاب میشود.
ترکیب شیمیایی و کیفیت شمش اهمیت زیادی دارند؛ زیرا وجود عیوب در مواد اولیه میتواند بر کیفیت لوله تولیدشده تأثیر بگذارد.
انتخاب فولاد باید بر اساس ویژگیهای موردنیاز محصول، از جمله خواص مکانیکی و شرایط کاربرد آن انجام شود.
۲. حرارتدهی شمش
پس از آمادهسازی، شمش در کوره مخصوص حرارت داده میشود تا برای شکلدهی گرم آماده شود.
کنترل دما در این مرحله اهمیت دارد؛ زیرا شرایط نامناسب حرارتی ممکن است بر قابلیت شکلدهی فولاد و کیفیت محصول تأثیر بگذارد.
دمای موردنیاز به جنس فولاد و فرایند تولید بستگی دارد.
۳. سوراخکاری شمش فولادی
یکی از مهمترین مراحل تولید لوله مانیسمان، ایجاد حفره داخلی در شمش است.
در فرایند سنبهکاری چرخشی، شمش گرمشده از میان غلتکهای مخصوص عبور میکند و با کمک سنبه، حفره داخلی آن شکل میگیرد.
نتیجه این مرحله، یک مقطع توخالی اولیه است که هنوز به ابعاد نهایی لوله نرسیده است.
نکته: سنبهکاری چرخشی در بسیاری از خطوط تولید، بخشی از فرایند نورد گرم است و نباید آن را همیشه روشی کاملاً مستقل از نورد گرم در نظر گرفت.
۴. نورد و کاهش ضخامت دیواره
پس از ایجاد حفره داخلی، مقطع توخالی وارد مراحل بعدی شکلدهی میشود.
در این مرحله، با استفاده از تجهیزات نورد، قطر، ضخامت دیواره و طول لوله متناسب با مشخصات موردنظر تغییر میکنند.
هدف، نزدیککردن ابعاد محصول به اندازه نهایی و کنترل شکل مقطع است.
نوع تجهیزات و ترتیب عملیات در کارخانههای مختلف میتواند متفاوت باشد.
۵. تنظیم ابعاد و شکل نهایی لوله
پس از نورد اصلی، ممکن است عملیات تکمیلی برای تنظیم قطر خارجی، ضخامت دیواره و سایر مشخصات ابعادی انجام شود.
دقت این مرحله بر کیفیت محصول و امکان استفاده از آن در تجهیزات و سیستمهای صنعتی تأثیر دارد.
در صورت نیاز به دقت ابعادی یا کیفیت سطح بالاتر، ممکن است لوله وارد فرایندهای تکمیلی مانند کشش سرد شود.
۶. عملیات حرارتی
بسته به جنس فولاد، روش تولید و استاندارد محصول، ممکن است عملیات حرارتی روی لوله انجام شود.
فرایندهایی مانند آنیل و نرمالسازی با هدف کنترل ساختار و خواص فولاد مورد استفاده قرار میگیرند.
نتیجه عملیات حرارتی به نوع فرایند و شرایط اجرای آن بستگی دارد و لزوماً به معنای افزایش استحکام لوله نیست.
در بعضی شرایط، عملیات حرارتی برای کاهش تنشهای داخلی یا دستیابی به خواص مکانیکی مشخص انجام میشود.
۷. کنترل کیفیت و آمادهسازی محصول
در پایان، لولههای تولیدشده از نظر مشخصات ابعادی، کیفیت سطح و سایر الزامات فنی بررسی میشوند.
بسته به استاندارد محصول، آزمونهای مکانیکی، بررسیهای غیرمخرب یا آزمون فشار نیز ممکن است انجام شوند.
پس از تأیید کیفیت، لولهها برای عرضه و استفاده در صنایع مختلف آماده میشوند.
انواع روشهای تولید لوله بدون درز
لوله مانیسمان با فناوریهای مختلفی تولید میشود. تفاوت این فناوریها به نحوه ایجاد مقطع توخالی، شکلدهی فولاد و عملیات تکمیلی مربوط است.
در ادامه، روشهای معرفیشده در این مقاله را بررسی میکنیم.
تولید لوله مانیسمان با نورد گرم (Hot Rolling)
نورد گرم یکی از فرایندهای رایج برای تولید لوله فولادی بدون درز است.
در این روش، فولاد ابتدا حرارت میبیند و سپس با استفاده از تجهیزات مخصوص به مقطع توخالی تبدیل میشود. در بسیاری از خطوط تولید، سنبهکاری چرخشی برای ایجاد حفره اولیه به کار میرود.
پس از سوراخکاری، عملیات نورد برای کاهش ضخامت دیواره و تنظیم ابعاد انجام میشود.
مزایای نورد گرم:
-
امکان تولید لوله در ابعاد و ضخامتهای مختلف
-
مناسببودن برای تولید صنعتی در حجم بالا
-
قابلیت استفاده برای تولید لولههای موردنیاز صنایع مختلف
محدودیتهای نورد گرم:
-
دقت ابعادی و کیفیت سطح ممکن است نسبت به برخی محصولات سردکارشده کمتر باشد.
-
برای دستیابی به مشخصات دقیقتر، ممکن است عملیات تکمیلی لازم باشد.
لولههای بدون درز تولیدشده با نورد گرم در صنایع نفت و گاز، پتروشیمی، نیروگاهها و سایر کاربردهای صنعتی استفاده میشوند.
مناسببودن محصول برای فشار یا دمای بالا به مشخصات فنی آن بستگی دارد، نه صرفاً روش نورد گرم.
تولید لوله مانیسمان با اکستروژن (Extrusion)
در روش اکستروژن، فولاد تحت فشار از قالب مخصوص عبور داده میشود تا مقطع موردنظر شکل بگیرد.
در تولید لوله بدون درز، ایجاد فضای داخلی با استفاده از تجهیزات و سنبه مناسب انجام میشود.
این روش میتواند برای تولید برخی لولهها با جنس یا مشخصات خاص مورد استفاده قرار گیرد.
مزایای اکستروژن:
-
امکان شکلدهی مقاطع با مشخصات موردنظر
-
قابلیت استفاده برای برخی آلیاژها و محصولات خاص
-
امکان کنترل ابعاد با توجه به تجهیزات و شرایط فرایند
محدودیتهای اکستروژن:
-
نیاز به تجهیزات تخصصی
-
هزینه تولید وابسته به جنس، ابعاد و ظرفیت تجهیزات
-
محدودیتهای فنی در تولید برخی اندازهها
در متن اولیه مقاله، کاربرد این روش در تجهیزات دقیق صنعتی، صنایع هوافضا و سیستمهای هیدرولیک مطرح شده است.
بااینحال، انتخاب لوله برای این کاربردها باید بر اساس جنس فولاد، مشخصات محصول و استاندارد موردنیاز انجام شود.
سنبهکاری چرخشی (Rotary Piercing)
سنبهکاری چرخشی فرایندی برای ایجاد حفره داخلی در شمش فولادی گرمشده است.
در این روش، شمش تحت تأثیر غلتکهای چرخان و سنبه قرار میگیرد و به مقطع توخالی اولیه تبدیل میشود.
این مرحله در بسیاری از خطوط تولید لوله مانیسمان با نورد گرم مورد استفاده قرار میگیرد.
مزایای سنبهکاری چرخشی:
-
امکان ایجاد حفره داخلی بدون جوشکاری طولی
-
قابلیت استفاده در خطوط صنعتی تولید لوله بدون درز
-
امکان آمادهسازی مقطع برای مراحل بعدی نورد
محدودیتهای سنبهکاری چرخشی:
-
نیاز به تجهیزات تخصصی و کنترل شرایط فرایند
-
احتمال ایجاد عیوب در صورت نامناسببودن مواد اولیه یا شرایط تولید
-
نیاز به عملیات بعدی برای دستیابی به ابعاد نهایی لوله
تفاوت سنبهکاری چرخشی با نورد گرم چیست؟
نورد گرم به مجموعهای از عملیات شکلدهی فولاد در دمای بالا اشاره دارد؛ اما سنبهکاری چرخشی بهطور مشخص برای ایجاد حفره اولیه در شمش استفاده میشود.
بنابراین، این دو فرایند در بسیاری از خطوط تولید مکمل یکدیگر هستند.
تولید لوله مانیسمان با کشش سرد (Cold Drawing)
کشش سرد معمولاً یک فرایند تکمیلی است که روی لوله بدون درز اولیه انجام میشود.
در این روش، لوله از تجهیزات و قالبهای مخصوص عبور داده میشود تا ابعاد و ویژگیهای سطحی آن تغییر کنند.
کشش سرد در تولید لولههایی که به دقت ابعادی و کیفیت سطح بالاتر نیاز دارند کاربرد دارد.
مزایای کشش سرد:
-
دستیابی به دقت ابعادی بالاتر
-
امکان بهبود کیفیت سطح
-
امکان تغییر برخی خواص مکانیکی در اثر کار سرد
محدودیتهای کشش سرد:
-
نیاز به مراحل و تجهیزات تکمیلی
-
افزایش هزینه فرایند
-
احتمال نیاز به عملیات حرارتی متناسب با مشخصات محصول
در متن اولیه، کاربرد این لولهها در صنایع خودرو، تجهیزات پزشکی و قطعات دقیق صنعتی معرفی شده است.
انتخاب لوله برای این صنایع باید مطابق مشخصات فنی و الزامات هر کاربرد انجام شود.
مقایسه روشهای تولید لوله مانیسمان
روشهای تولید لوله بدون درز از نظر نحوه شکلدهی، دقت ابعادی و تجهیزات موردنیاز متفاوت هستند.
بااینحال، باید توجه داشت که نورد گرم، سنبهکاری چرخشی و کشش سرد الزاماً سه مسیر تولید کاملاً مستقل نیستند.
| فرایند | نقش در تولید | مهمترین ویژگی | محدودیت |
|---|---|---|---|
| نورد گرم | شکلدهی و تنظیم ابعاد لوله در دمای بالا | مناسب تولید صنعتی در ابعاد مختلف | ممکن است به عملیات تکمیلی نیاز داشته باشد |
| اکستروژن | شکلدهی فولاد با عبور از قالب تحت فشار | قابل استفاده برای برخی محصولات و آلیاژهای خاص | نیاز به تجهیزات تخصصی |
| سنبهکاری چرخشی | ایجاد حفره اولیه در شمش | تولید مقطع توخالی بدون جوش طولی | به مراحل بعدی شکلدهی نیاز دارد |
| کشش سرد | اصلاح ابعاد و سطح لوله اولیه | دقت ابعادی و کیفیت سطح بالاتر | افزایش مراحل و هزینه تولید |
کدام روش تولید لوله مانیسمان بهتر است؟
نمیتوان یک روش را برای تمام کاربردها بهترین گزینه دانست.
برای تولید صنعتی بسیاری از لولههای بدون درز، فرایندهای مبتنی بر نورد گرم مورد استفاده قرار میگیرند.
در مقابل، زمانی که دقت ابعادی یا کیفیت سطح اهمیت بیشتری داشته باشد، ممکن است عملیات تکمیلی مانند کشش سرد انجام شود.
اکستروژن نیز برای برخی محصولات با مشخصات خاص قابل استفاده است.
انتخاب روش مناسب به جنس فولاد، ابعاد، ضخامت، الزامات فنی و امکانات تولید بستگی دارد.
پارامترهای تعیینکننده کیفیت در تولید لوله بدون درز
کیفیت لوله مانیسمان تنها به روش تولید وابسته نیست. مواد اولیه، کنترل فرایند و مشخصات نهایی محصول نیز بر عملکرد آن تأثیر دارند.
ترکیب شیمیایی فولاد
ترکیب شیمیایی فولاد یکی از عوامل اصلی تعیینکننده خواص لوله است.
مقدار عناصری مانند کربن، کروم و نیکل، بسته به گرید فولاد، میتواند بر ویژگیهای مکانیکی و مقاومت در برابر خوردگی تأثیر بگذارد.
ضخامت دیواره
ضخامت دیواره یکی از مشخصات مهم لوله بدون درز است.
در کاربردهای تحت فشار، ضخامت باید متناسب با جنس فولاد، قطر لوله، شرایط کاری و الزامات طراحی انتخاب شود.
ضخامت بیشتر بهتنهایی به معنای مناسببودن محصول برای هر فشار کاری نیست.
کیفیت سطح داخلی و خارجی
وجود عیوبی مانند ترک و ناپیوستگی در سطح داخلی یا خارجی لوله میتواند بر کیفیت محصول تأثیر بگذارد.
به همین دلیل، کنترل وضعیت سطح در مراحل تولید و بازرسی اهمیت دارد.
خواص مکانیکی
ویژگیهایی مانند مقاومت کششی، استحکام تسلیم و میزان تغییر شکلپذیری باید با مشخصات موردنیاز محصول مطابقت داشته باشند.
این ویژگیها به جنس فولاد، روش تولید و عملیات حرارتی وابستهاند.
دقت ابعادی
قطر خارجی، ضخامت دیواره و سایر ابعاد لوله باید با تلرانسهای تعیینشده در استاندارد محصول مطابقت داشته باشند.
دقت ابعادی برای نصب، اتصال و عملکرد مناسب لوله در سیستمهای صنعتی اهمیت دارد.
چالشهای تولید لوله مانیسمان
تولید لوله بدون درز به کنترل دقیق مواد اولیه و شرایط شکلدهی نیاز دارد.
مهمترین چالشهای این فرایند عبارتاند از:
-
کنترل کیفیت شمش: وجود عیوب در مواد اولیه ممکن است بر محصول نهایی تأثیر بگذارد.
-
کنترل دمای تولید: شرایط حرارتی نامناسب میتواند بر شکلدهی و کیفیت فولاد اثر بگذارد.
-
جلوگیری از ایجاد ترک: تنظیم نامناسب شرایط فرایند ممکن است باعث ایجاد ناپیوستگی شود.
-
کنترل یکنواختی ضخامت: ضخامت دیواره باید در محدوده تلرانس مجاز قرار داشته باشد.
-
حفظ دقت ابعادی: قطر و سایر ابعاد باید با مشخصات محصول مطابقت داشته باشند.
-
کنترل خواص مکانیکی: ویژگیهای محصول نهایی باید الزامات استاندارد مربوط را برآورده کنند.
به همین دلیل، بررسی کیفیت در مراحل مختلف تولید اهمیت دارد و نباید تنها به ظاهر لوله نهایی محدود شود.
استانداردهای تولید و کنترل کیفیت لوله مانیسمان
لولههای مانیسمان بر اساس استانداردهای مختلفی تولید و ارزیابی میشوند.
در متن اولیه مقاله به استانداردهای ASTM و API اشاره شده است. این دو عنوان به مجموعههایی از استانداردها مربوط هستند و برای تعیین مشخصات دقیق محصول باید شماره استاندارد موردنظر نیز مشخص باشد.
استاندارد مناسب به جنس لوله، کاربرد، شرایط کاری و الزامات پروژه بستگی دارد.
آزمون هیدرواستاتیک
آزمون هیدرواستاتیک یکی از روشهای بررسی لوله در شرایط فشار آزمون مشخص است.
اجرای این آزمون و معیارهای پذیرش آن به استاندارد محصول بستگی دارد.
آزمونهای غیرمخرب
در بعضی محصولات، از روشهای آزمون غیرمخرب مانند فراصوت برای بررسی ناپیوستگیهای احتمالی استفاده میشود.
نوع آزمون و محدوده بازرسی باید مطابق الزامات فنی تعیین شود.
کنترل ابعاد و ضخامت
در این مرحله، قطر، ضخامت دیواره و سایر ابعاد لوله بررسی میشوند تا با تلرانسهای تعیینشده مطابقت داشته باشند.
آزمون خواص مکانیکی
برای بررسی ویژگیهای مکانیکی فولاد، ممکن است آزمونهای مشخصی مطابق استاندارد محصول انجام شوند.
نتایج این آزمونها در ارزیابی انطباق لوله با الزامات فنی کاربرد دارند.
نکته: انجام آزمونهای کنترل کیفیت بهتنهایی تضمینکننده مناسببودن هر لوله برای تمام شرایط فشار و دما نیست. محصول باید با استاندارد و شرایط طراحی سیستم نیز مطابقت داشته باشد.
تولیدکنندگان لوله مانیسمان
کارخانههای مختلفی در زمینه تولید لوله مانیسمان فعالیت میکنند و محصولات آنها ممکن است از نظر ابعاد، گرید فولاد، روش تولید و استاندارد متفاوت باشند.
هنگام بررسی محصولات تولیدکنندگان، باید مشخصات فنی لوله با نیاز پروژه مقایسه شود.
از جمله معیارهای مهم میتوان به موارد زیر اشاره کرد:
-
گرید و ترکیب شیمیایی فولاد
-
قطر خارجی و ضخامت دیواره
-
استاندارد تولید
-
ویژگیهای مکانیکی
-
نتایج کنترل کیفیت
-
ابعاد و وزن محصول
برای آشنایی با تولیدکنندگان و مقایسه محصولات آنها میتوانید مقاله «بهترین تولیدکننده لوله بدون درز» را مطالعه کنید.
تفاوت تولید لوله مانیسمان و لوله درزدار
مهمترین تفاوت در تولید لوله مانیسمان و لوله درزدار، نحوه ایجاد مقطع توخالی است.
در تولید لوله مانیسمان، مقطع توخالی بدون ایجاد درز جوش طولی شکل میگیرد.
در مقابل، لولههای درزدار معمولاً با شکلدهی ورق یا نوار فولادی و اتصال لبههای آن تولید میشوند.
| ویژگی | لوله مانیسمان | لوله درزدار |
|---|---|---|
| ماده اولیه و مسیر تولید | محصول فولادی مناسب فرایند تولید بدون درز | معمولاً ورق یا نوار فولادی |
| نحوه ایجاد مقطع | سوراخکاری و شکلدهی بدون جوش طولی | شکلدهی و اتصال لبهها |
| درز جوش طولی | ندارد | دارد |
| روشهای تولید | نورد گرم، اکستروژن و فرایندهای تکمیلی | شکلدهی و جوشکاری |
| انتخاب برای کاربرد | بر اساس استاندارد و مشخصات فنی | بر اساس استاندارد و مشخصات فنی |
نبود درز جوش یکی از ویژگیهای اصلی لوله مانیسمان است؛ اما بهتنهایی نشان نمیدهد که هر لوله بدون درز در تمام شرایط از لوله درزدار مقاومتر است.
برای بررسی جزئیات محصول مقابل، میتوانید مقاله «لوله درزدار چیست» را مطالعه کنید.
جمعبندی
تولید لوله مانیسمان با تبدیل فولاد به مقطع توخالی بدون درز جوش طولی انجام میشود. در یکی از مسیرهای رایج تولید، شمش فولادی پس از حرارتدهی، سنبهکاری و نورد به لوله تبدیل میشود و سپس مراحل تنظیم ابعاد، عملیات تکمیلی و کنترل کیفیت را طی میکند.
نورد گرم، اکستروژن، سنبهکاری چرخشی و کشش سرد از فرایندهای مورد استفاده در ساخت این محصول هستند؛ اما نقش آنها یکسان نیست. سنبهکاری معمولاً برای ایجاد حفره اولیه و کشش سرد برای بهبود مشخصات لوله تولیدشده استفاده میشود.
انتخاب لوله مناسب باید بر اساس گرید فولاد، ابعاد، ضخامت، استاندارد تولید و شرایط کاری انجام شود.
برای بررسی قیمت لوله مانیسمان و دریافت مشاوره درباره تأمین محصولات فولادی، میتوانید با کارشناسان پیوان از طریق شماره ۰۲۱۴۵۱۷۱ تماس بگیرید.
- تفاوت عملکرد لولههای بدون درز در دمای بالا نسبت به لولههای درزی چیست؟
- برای انتقال سیالات با فشار بسیار بالا، کدام روش تولید لوله ایمنتر است؟
- در فرآیند تولید لوله بدون درز، نقش سوراخکاری چیست؟
- تاثیر روش تولید بر خواص مکانیکی لوله چیست؟
- آیا لوله مانیسمان برای فشار و دمای بالا مناسب است؟
- کشش سرد چه تأثیری بر لوله مانیسمان دارد؟
- تفاوت تولید لوله مانیسمان با لوله درزدار چیست؟