نحوه تولید میلگرد و بررسی روش های آن در ایران
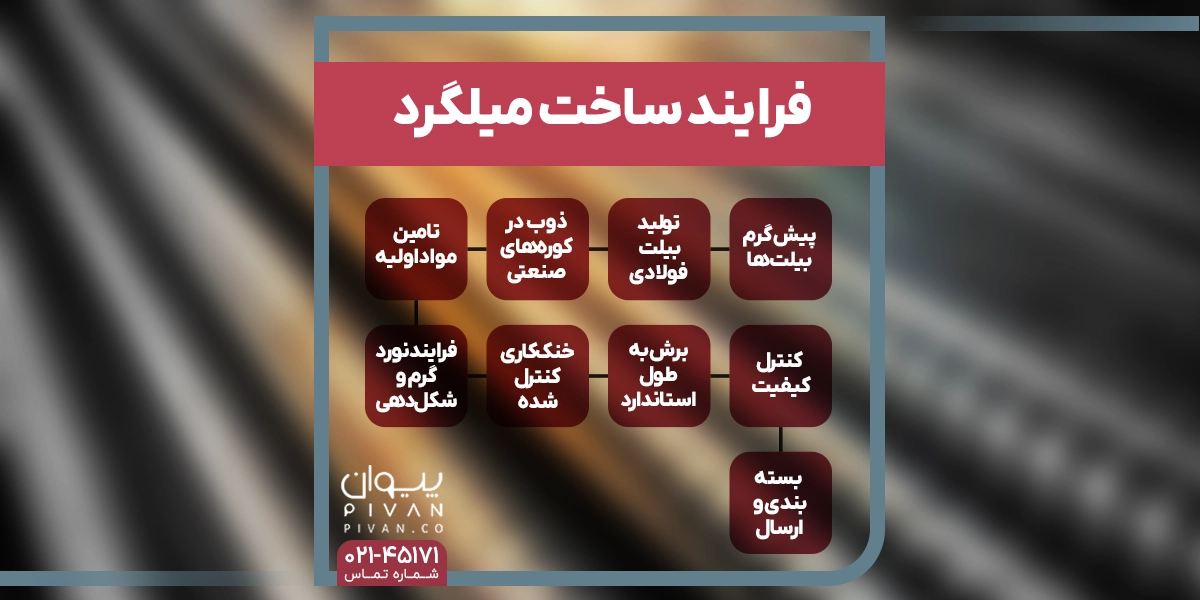
تولید میلگرد در خطوط متداول نورد از بیلت یا شمش فولادی آغاز میشود. بیلت پس از پیشگرمشدن، از قفسههای نورد عبور میکند تا سطح مقطع آن کاهش یابد و به قطر موردنظر برسد. در تولید میلگرد آجدار، برجستگیهای سطحی نیز در مراحل پایانی نورد ایجاد میشوند. سپس محصول با عبور از مراحل خنککاری، برش، کنترل کیفیت و بستهبندی برای عرضه آماده میشود.
نورد گرم روش اصلی شکلدهی میلگردهای ساختمانی است؛ اما فناوریهایی مانند ترمکس (QST) و میکروآلیاژسازی نیز برای دستیابی به خواص مکانیکی موردنظر به کار میروند. در ادامه، مراحل ساخت میلگرد، تجهیزات خط تولید و تفاوت این فناوریها را بررسی میکنیم.
فهرست
مراحل تولید میلگرد چگونه است؟
فرایند تولید میلگرد در خط نورد شامل چند مرحله متوالی است که طی آن بیلت فولادی به محصولی با قطر، طول و مشخصات مکانیکی موردنظر تبدیل میشود.
مراحل اصلی عبارتاند از:
تأمین بیلت ← پیشگرم ← نورد اولیه (رافینگ) ← نورد میانی ← نورد نهایی و آجزنی ← خنککاری ← برش ← کنترل کیفیت ← بندیلبندی
ترتیب دقیق بعضی عملیات، بهویژه برش و خنککاری، ممکن است با توجه به طراحی خط تولید متفاوت باشد.
۱. تأمین بیلت فولادی
ماده اولیه مستقیم خط نورد میلگرد، بیلت فولادی است. بیلت مقطعی نیمهساخته است که معمولاً سطح مقطع چهارگوش دارد و از فرایند فولادسازی و ریختهگری به دست میآید. ترکیب شیمیایی بیلت باید با رده مقاومتی و مشخصات میلگرد نهایی تناسب داشته باشد.
۲. پیشگرمکردن بیلت
بیلتها پیش از ورود به قفسههای نورد، در کوره پیشگرم حرارت داده میشوند. هدف از این مرحله، رساندن فولاد به شرایط دمایی مناسب برای تغییر شکل در فرایند نورد گرم است. دمای پیشگرم به مشخصات فولاد و طراحی خط تولید بستگی دارد و نمیتوان یک مقدار ثابت را برای تمام کارخانهها در نظر گرفت.
۳. نورد اولیه یا رافینگ
در مرحله رافینگ (Roughing)، بیلت داغ از میان غلتکهای قفسههای نورد اولیه عبور میکند. در نتیجه این فرایند، سطح مقطع فولاد کاهش و طول آن افزایش مییابد. رافینگ مرحلهای از نورد گرم است و نباید آن را یک روش مستقل تولید میلگرد دانست.
۴. نورد میانی
پس از رافینگ، فولاد وارد قفسههای نورد میانی میشود. در این مرحله، سطح مقطع محصول بهتدریج کاهش مییابد و شکل آن برای ورود به قفسههای نهایی آماده میشود. تنظیم غلتکها و کنترل شرایط نورد در دستیابی به ابعاد موردنظر اهمیت دارد.
۵. نورد نهایی و ایجاد آج
در قفسههای نهایی، میلگرد به قطر و شکل موردنظر میرسد. در تولید میلگرد آجدار، برجستگیهای سطحی معمولاً با استفاده از شیارهای مخصوص روی غلتکهای نهایی ایجاد میشوند. شکل آج و مشخصات ابعادی محصول باید با الزامات استاندارد مربوط مطابقت داشته باشند. در مقابل، میلگرد ساده بدون ایجاد آجهای سطحی تولید میشود.
۶. خنککاری میلگرد
پس از شکلدهی، میلگرد باید تحت شرایط مشخص خنک شود. نوع خنککاری به فناوری تولید و خواص مکانیکی موردنظر بستگی دارد.
برای مثال، در خطوط مجهز به سامانه QST، میلگرد پس از خروج از قفسه نهایی وارد فرایند خنککاری سریع سطحی و سپس خودبازگشت حرارتی میشود.
در سایر خطوط نیز شرایط خنکشدن محصول باید کنترل شود.
۷. برش میلگرد
میلگردها با استفاده از تجهیزات برش به طولهای موردنظر تبدیل میشوند. در بسیاری از خطوط، برشهای اولیه و نهایی در مراحل متفاوتی انجام میشوند و ممکن است محصول پیش از برش نهایی از بستر خنککاری عبور کند.
طول ۱۲ متر یکی از طولهای رایج عرضه میلگرد شاخهای است؛ بااینحال، طول محصول به مشخصات سفارش و شرایط تولید بستگی دارد.
۸. کنترل کیفیت
در این مرحله، مشخصات ابعادی و مکانیکی میلگرد بررسی میشوند. کنترل قطر، وزن، شکل آج و انجام آزمونهای مکانیکی از اقدامات مهم کنترل کیفیت هستند.
محصول باید با استاندارد و مشخصات فنی تعیینشده مطابقت داشته باشد.
۹. بندیلبندی و آمادهسازی برای ارسال
پس از تأیید کیفیت، میلگردها دستهبندی و بستهبندی میشوند. وزن بندیل و تعداد شاخهها به سایز، طول و شرایط بستهبندی تولیدکننده بستگی دارد.
در پایان، محصول برای انبارداری یا ارسال به بازار آماده میشود.
مواد اولیه تولید میلگرد چیست؟
بیلت فولادی ماده اولیه مستقیم تولید میلگرد در خط نورد است. بیلت از فرایندهای بالادستی فولادسازی و ریختهگری تولید میشود. در این زنجیره ممکن است از سنگآهن، آهن اسفنجی، چدن یا قراضه فولادی استفاده شود؛ اما این مواد مستقیماً وارد قفسههای نورد میلگرد نمیشوند.
ترکیب شیمیایی بیلت بر خواص مکانیکی و شرایط تولید میلگرد تأثیر دارد.
عناصر شیمیایی مؤثر در تولید میلگرد
| عنصر | نقش در فولاد مورد استفاده برای تولید میلگرد |
|---|---|
| آهن (Fe) | عنصر اصلی تشکیلدهنده فولاد |
| کربن (C) | تأثیر بر استحکام، سختی و شکلپذیری |
| منگنز (Mn) | تأثیر بر استحکام و برخی ویژگیهای متالورژیکی فولاد |
| سیلیسیم (Si) | نقش در اکسیژنزدایی و تأثیر بر خواص فولاد |
| گوگرد (S) | عنصری که مقدار آن باید کنترل شود؛ افزایش نامناسب آن میتواند خواص فولاد را تحت تأثیر قرار دهد |
| فسفر (P) | عنصری که مقدار آن باید کنترل شود؛ افزایش نامناسب آن میتواند شکلپذیری و چقرمگی را کاهش دهد |
| کروم (Cr) و نیکل (Ni) | عناصر آلیاژی که در صورت استفاده، بر خواص مشخصی از فولاد تأثیر میگذارند |
| وانادیوم (V)، نیوبیوم (Nb) و تیتانیوم (Ti) | عناصر میکروآلیاژی مؤثر بر کنترل ریزساختار و خواص مکانیکی |
مقدار هر عنصر باید بر اساس رده فولاد و استاندارد محصول تعیین شود. وجود تمام عناصر جدول در مقادیر قابلتوجه، برای تولید همه میلگردها ضروری نیست.
برای آشنایی بیشتر با ماده اولیه خطوط نورد میتوانید مقاله «شمش فولادی چیست» را مطالعه کنید.
روشهای تولید میلگرد
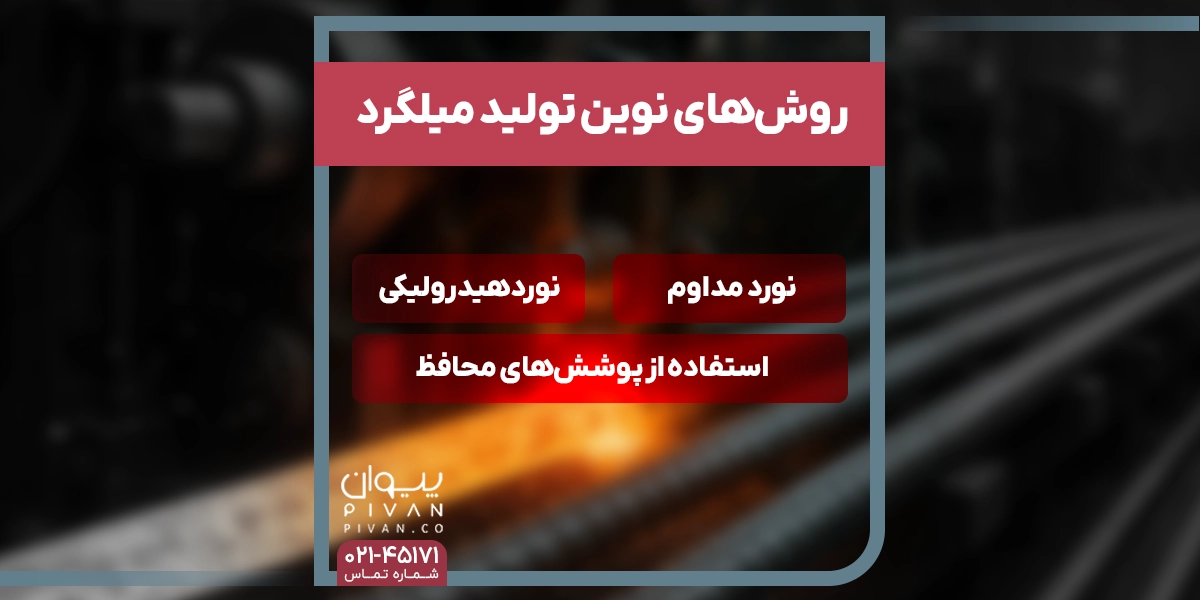
برای بررسی روشهای تولید میلگرد باید میان فرایند شکلدهی، عملیات ترمومکانیکی و تنظیم ترکیب شیمیایی فولاد تفاوت قائل شد.
نورد گرم مسیر اصلی شکلدهی میلگردهای ساختمانی است. کارسرد نوعی فرایند تغییر شکل در دمای پایینتر از دمای تبلور مجدد محسوب میشود. ترمکس به کنترل خنککاری و خواص مکانیکی پس از نورد مربوط است و میکروآلیاژسازی بر ترکیب شیمیایی و ریزساختار فولاد تمرکز دارد.
بنابراین، این فناوریها چهار روش مستقل و همسطح نیستند.
تولید میلگرد به روش نورد گرم
نورد گرم یکی از فرایندهای اصلی تولید میلگرد ساختمانی است. در این روش، بیلت فولادی پس از پیشگرمشدن از مجموعهای از قفسههای نورد عبور میکند.
غلتکها با اعمال تغییر شکل تدریجی، سطح مقطع فولاد را کاهش میدهند و طول آن را افزایش میدهند.
فرایند نورد معمولاً شامل سه بخش اصلی است:
۱. نورد اولیه یا رافینگ
۲. نورد میانی
۳. نورد نهایی و شکلدهی محصول
در تولید میلگرد آجدار، آجها در مراحل نهایی نورد روی سطح محصول ایجاد میشوند. خواص مکانیکی میلگرد نهایی به ترکیب شیمیایی فولاد، شرایط نورد و فرایند خنککاری وابسته است.
بنابراین، نمیتوان تمام میلگردهای نورد گرم را از نظر شکلپذیری یا جوشپذیری یکسان دانست. برای مطالعه جزئیات این فرایند میتوانید مقاله «نورد گرم چیست» را بررسی کنید.
تولید میلگرد به روش نورد سرد
در نورد سرد، تغییر شکل فولاد در دمایی پایینتر از دمای تبلور مجدد انجام میشود. در این فرایند، فولاد با عبور از غلتکها تغییر شکل میدهد و ابعاد آن کاهش مییابد.
تغییر شکل سرد میتواند باعث کارسختی و افزایش استحکام فولاد شود؛ اما معمولاً با کاهش شکلپذیری همراه است. میزان این تغییرات به جنس فولاد و مقدار تغییر شکل بستگی دارد.
برخلاف توضیح مقاله قبلی، نورد سرد بهخودیخود باعث افزایش مقاومت فولاد در برابر خوردگی نمیشود. همچنین، افزایش استحکام ناشی از کارسرد را نباید با افزایش قطعی چقرمگی یکسان دانست.
کشش سرد نیز یکی از فرایندهای تغییر شکل سرد است که در آن محصول از قالب عبور داده میشود تا سطح مقطع آن کاهش یابد.
تولید میلگرد به روش ترمکس (QST)
ترمکس نام شناختهشدهای برای فناوری خنککاری و خودبازگشت حرارتی میلگرد است که در دسته فرایندهای QST قرار میگیرد.
QST مخفف Quenching and Self-Tempering است.
در این فناوری، میلگرد پس از نورد نهایی تحت فرایند خنککاری کنترلشده قرار میگیرد تا ریزساختار و خواص مکانیکی موردنظر ایجاد شوند. فرایند QST شامل سه مرحله اصلی است.
مرحله اول: خنککاری سریع سطحی
میلگرد داغ پس از خروج از قفسه نهایی وارد سامانه خنککاری میشود. در این مرحله، سطح میلگرد بهسرعت سرد میشود؛ درحالیکه بخش مرکزی آن همچنان دمای بالاتری دارد.
مرحله دوم: خودبازگشت حرارتی
پس از خروج از سامانه خنککاری سریع، گرمای باقیمانده در مرکز میلگرد به سمت سطح منتقل میشود. این انتقال حرارت باعث بازگشت حرارتی ساختار سختشده سطحی میشود.
مرحله سوم: خنکشدن نهایی
در ادامه، میلگرد روی بستر خنککاری قرار میگیرد و فرایند سردشدن آن تکمیل میشود. نتیجه این مراحل، ایجاد ساختار و خواص مکانیکی متناسب با شرایط فرایند است.
نکته: ترمکس یک پوشش محافظ ضدخوردگی ایجاد نمیکند و نباید میلگرد تولیدشده با این فناوری را صرفاً به دلیل استفاده از QST، ضدزنگ معرفی کرد.
تولید میلگرد به روش میکروآلیاژی
میکروآلیاژسازی رویکردی برای تنظیم ترکیب شیمیایی و کنترل ریزساختار فولاد است.
در این روش، مقادیر کنترلشدهای از عناصر میکروآلیاژی مانند وانادیوم، نیوبیوم و تیتانیوم به فولاد افزوده میشوند. این عناصر میتوانند از طریق سازوکارهایی مانند تشکیل رسوبات ریز و کنترل اندازه دانهها بر خواص مکانیکی فولاد تأثیر بگذارند.
میکروآلیاژسازی میتواند همراه با نورد گرم استفاده شود و لزوماً جایگزین آن نیست. خواص نهایی میلگرد به ترکیب شیمیایی، شرایط نورد و خنککاری وابسته است.
بنابراین، نمیتوان ادعا کرد تمام میلگردهای میکروآلیاژی وزن کمتر یا قیمت بالاتری نسبت به سایر میلگردها دارند.
تفاوت روشهای تولید میلگرد
نورد گرم، کارسرد، QST و میکروآلیاژسازی از نظر جایگاه در فرایند تولید و تأثیر بر خواص فولاد با یکدیگر متفاوتاند.
| فناوری یا روش | جایگاه در فرایند | اثر اصلی | محدودیت یا نکته مهم |
|---|---|---|---|
| نورد گرم | شکلدهی بیلت در دمای بالا | کاهش سطح مقطع و تولید شکل نهایی میلگرد | خواص نهایی به ترکیب فولاد و شرایط تولید وابسته است |
| نورد سرد و کارسرد | تغییر شکل در دمای پایینتر از دمای تبلور مجدد | امکان افزایش استحکام بر اثر کارسختی | احتمال کاهش شکلپذیری |
| ترمکس (QST) | خنککاری و خودبازگشت پس از نورد | کنترل ریزساختار و خواص مکانیکی | بهتنهایی مقاومت خوردگی ایجاد نمیکند |
| میکروآلیاژسازی | تنظیم ترکیب شیمیایی و ریزساختار | بهبود خواص مکانیکی از طریق عناصر میکروآلیاژی | نتیجه به ترکیب فولاد و شرایط فرایند بستگی دارد |
این فناوریها الزاماً جایگزین یکدیگر نیستند. برای مثال، یک میلگرد میتواند با نورد گرم شکل بگیرد و ترکیب شیمیایی آن نیز بر اساس رویکرد میکروآلیاژی تنظیم شده باشد.
نورد مداوم چه نقشی در تولید میلگرد دارد؟
نورد مداوم به آرایش و عملکرد خط نورد مربوط است. در این خطوط، محصول بهصورت پیوسته از مجموعهای از قفسههای نورد عبور میکند.
هدف از این آرایش، ایجاد جریان تولید مناسب و کنترل شرایط شکلدهی محصول است. نورد مداوم را نباید همسطح فناوریهایی مانند QST یا میکروآلیاژسازی دستهبندی کرد.
دستگاهها و تجهیزات خط تولید میلگرد
تولید میلگرد به مجموعهای از تجهیزات حرارتی، مکانیکی و کنترلی نیاز دارد.
مهمترین تجهیزات خط تولید عبارتاند از:
کوره پیشگرم
کوره پیشگرم برای رساندن بیلت به دمای مناسب نورد استفاده میشود. کنترل دمای بیلت و یکنواختی حرارت در این مرحله اهمیت دارد.
قفسههای نورد اولیه
قفسههای رافینگ اولین مراحل اصلی کاهش سطح مقطع بیلت را انجام میدهند. در این مرحله، فولاد برای عبور از قفسههای بعدی آماده میشود.
قفسههای نورد میانی و نهایی
در قفسههای میانی و نهایی، سطح مقطع محصول به ابعاد موردنظر نزدیک میشود. غلتکهای نهایی در تولید میلگرد آجدار، شکل سطحی محصول را نیز ایجاد میکنند.
تجهیزات آجزنی
در خطوط متداول تولید میلگرد آجدار، آجزنی معمولاً با استفاده از غلتکهای شیاردار قفسه نهایی انجام میشود. شکل شیارها بر الگوی آج محصول تأثیر دارد.
سامانه خنککاری
تجهیزات خنککاری برای کنترل شرایط سردشدن میلگرد استفاده میشوند. در خطوط مجهز به QST، سامانه خنککاری سریع سطحی نیز بخشی از تجهیزات تولید است.
قیچیها و تجهیزات برش
قیچیهای صنعتی برای برش محصول در مراحل مختلف خط به کار میروند. نوع و محل تجهیزات برش به طراحی خط تولید بستگی دارد.
بستر خنککاری
بستر خنککاری برای انتقال و سردشدن کنترلشده محصول استفاده میشود. میلگردها پس از طی مراحل موردنیاز، برای برش نهایی و بستهبندی آماده میشوند.
تجهیزات بندیلبندی
در مرحله پایانی، میلگردها دستهبندی و بستهبندی میشوند. این تجهیزات به آمادهسازی محصول برای انبارداری و حملونقل کمک میکنند.
کنترل کیفیت و استاندارد تولید میلگرد
کنترل کیفیت یکی از مراحل ضروری تولید میلگرد است. هدف از این مرحله، بررسی مطابقت محصول نهایی با مشخصات فنی و استاندارد موردنیاز است.
در ایران، استاندارد ملی ۳۱۳۲ از مراجع اصلی تعیین الزامات میلگردهای فولادی گرمنوردیده برای تسلیح بتن محسوب میشود.
کنترل قطر و ابعاد
قطر و سایر مشخصات ابعادی میلگرد بررسی میشوند تا محصول با الزامات استاندارد مطابقت داشته باشد.
بررسی وزن میلگرد
وزن واحد طول میلگرد یکی از مشخصات قابلکنترل است. این ویژگی باید با الزامات مربوط به محصول و تلرانسهای مجاز مقایسه شود.
کنترل شکل آج
در میلگرد آجدار، شکل و مشخصات هندسی آجها اهمیت دارند. این مشخصات باید مطابق استاندارد مربوط بررسی شوند.
آزمون کشش
آزمون کشش برای ارزیابی خواص مکانیکی میلگرد انجام میشود. مقاومت تسلیم، مقاومت کششی و ازدیاد طول از ویژگیهایی هستند که میتوانند در این آزمون بررسی شوند.
آزمون خمش
آزمون خمش برای بررسی رفتار میلگرد هنگام تغییر شکل خمشی انجام میشود. شرایط انجام آزمون و معیار پذیرش باید بر اساس استاندارد مربوط تعیین شوند.
برای آشنایی بیشتر با الزامات فنی میتوانید مقاله «استاندارد میلگرد» را مطالعه کنید.
تولید میلگرد در ایران
در ایران، کارخانههای مختلفی در زمینه تولید میلگرد فولادی فعالیت میکنند.
نورد گرم از فرایندهای اصلی تولید میلگرد ساختمانی است و فناوریهای مرتبط با کنترل خنککاری یا تنظیم ترکیب شیمیایی فولاد نیز میتوانند در خطوط تولید مورد استفاده قرار گیرند.
محصولات باید با استانداردها و مشخصات فنی مربوط مطابقت داشته باشند.
در بازار ایران، میلگردها با ردههای مقاومتی مختلفی عرضه میشوند که مشخصات آنها باید از طریق اطلاعات فنی محصول بررسی شود.
همچنین، علامتگذاری روی میلگرد میتواند اطلاعاتی درباره تولیدکننده و مشخصات محصول ارائه دهد.
برای آشنایی با این نشانهها میتوانید مقاله «علائم اختصاری میلگرد» را مطالعه کنید.
جمعبندی
تولید میلگرد در خطوط متداول نورد از بیلت فولادی آغاز میشود و شامل پیشگرم، رافینگ، نورد میانی، نورد نهایی، خنککاری، برش، کنترل کیفیت و بندیلبندی است. نورد گرم مسیر اصلی شکلدهی محصول محسوب میشود؛ درحالیکه کارسرد، ترمکس و میکروآلیاژسازی در جایگاههای متفاوتی از فرایند تولید یا کنترل خواص فولاد قرار دارند. شناخت این تفاوتها به درک بهتر مشخصات میلگرد و عوامل مؤثر بر کیفیت آن کمک میکند. برای بررسی نرخ روز محصولات نیز میتوانید به صفحه «قیمت میلگرد» در سایت پیوان مراجعه کنید.
- روش تولید میلگرد ساده چگونه است؟
- میلگرد از چه موادی ساخته شده است؟
- نحوه تولید میلگرد چگونه است؟
- آیا میلگردهای تولید شده با هر یک از این روشها با یکدیگر متفاوتند؟
- چگونه آجها بر روی میلگرد ایجاد میشوند؟
- چه آزمونهایی برای کنترل کیفیت میلگرد انجام میشود؟
- آج میلگرد در کدام مرحله ایجاد میشود؟
- تفاوت تولید میلگرد به روش ترمکس و میکروآلیاژی چیست؟
- مراحل تولید میلگرد آجدار چیست؟
- میلگرد از چه ماده اولیهای ساخته میشود؟